أوقف نقص المواد قبل أن يصبح المسبب الأول لتوقف الإنتاج.
حسّن التجديد والمسارات باستخدام الانحرافات عن السلوك التاريخي، ثم كيّف الخطط عند تغير القيود.
لماذا يهم
المشكلات النموذجية
رؤية واضحة لما يفشل في العالم الواقعي، لبناء النموذج لما يحدث فعلاً.
نقص المواد هو المحرك الرئيسي لخسارة الإنتاج.
الجداول الزمنية الثابتة تنهار في ظل التقلب والنقص.
المسارات والمخازن المؤقتة مُحسَّنة محلياً وليس من طرف إلى طرف.
النتائج
ما الذي يتحسن
طريقة قابلة للقياس لتقييم متغيرات السيناريو والقرارات التي ستتخذها.
التوقفات بسبب المواد
منخفضة
مسافة النقل
محسّنة حسب السيناريو
الإنتاج الجاري والمخازن المؤقتة
مُعاد توازنها بناءً على الواقع
المخرجات
ما ستحصل عليه
حزمة جاهزة للقرار: نموذج وسيناريوهات ومسار نشر قابل للتنفيذ.
المخرجات
- خطة تجديد محسّنة متوافقة مع خطة الإنتاج
- تحسين المسارات بناءً على قيود التخطيط الفعلية
- محاكاة تراعي الانحرافات (الخردة، التأخيرات، التقلب)
القدرات الموصى بها
ابدأ بالحد الأدنى اللازم للنتيجة، ثم قم بالتوسع إلى البيانات التاريخية والمباشرة مع نضج حالة الاستخدام.
إثبات
دراسات الحالة
سيناريوهات حقيقية، معروضة بالكامل ضمن حالة الاستخدام هذه.
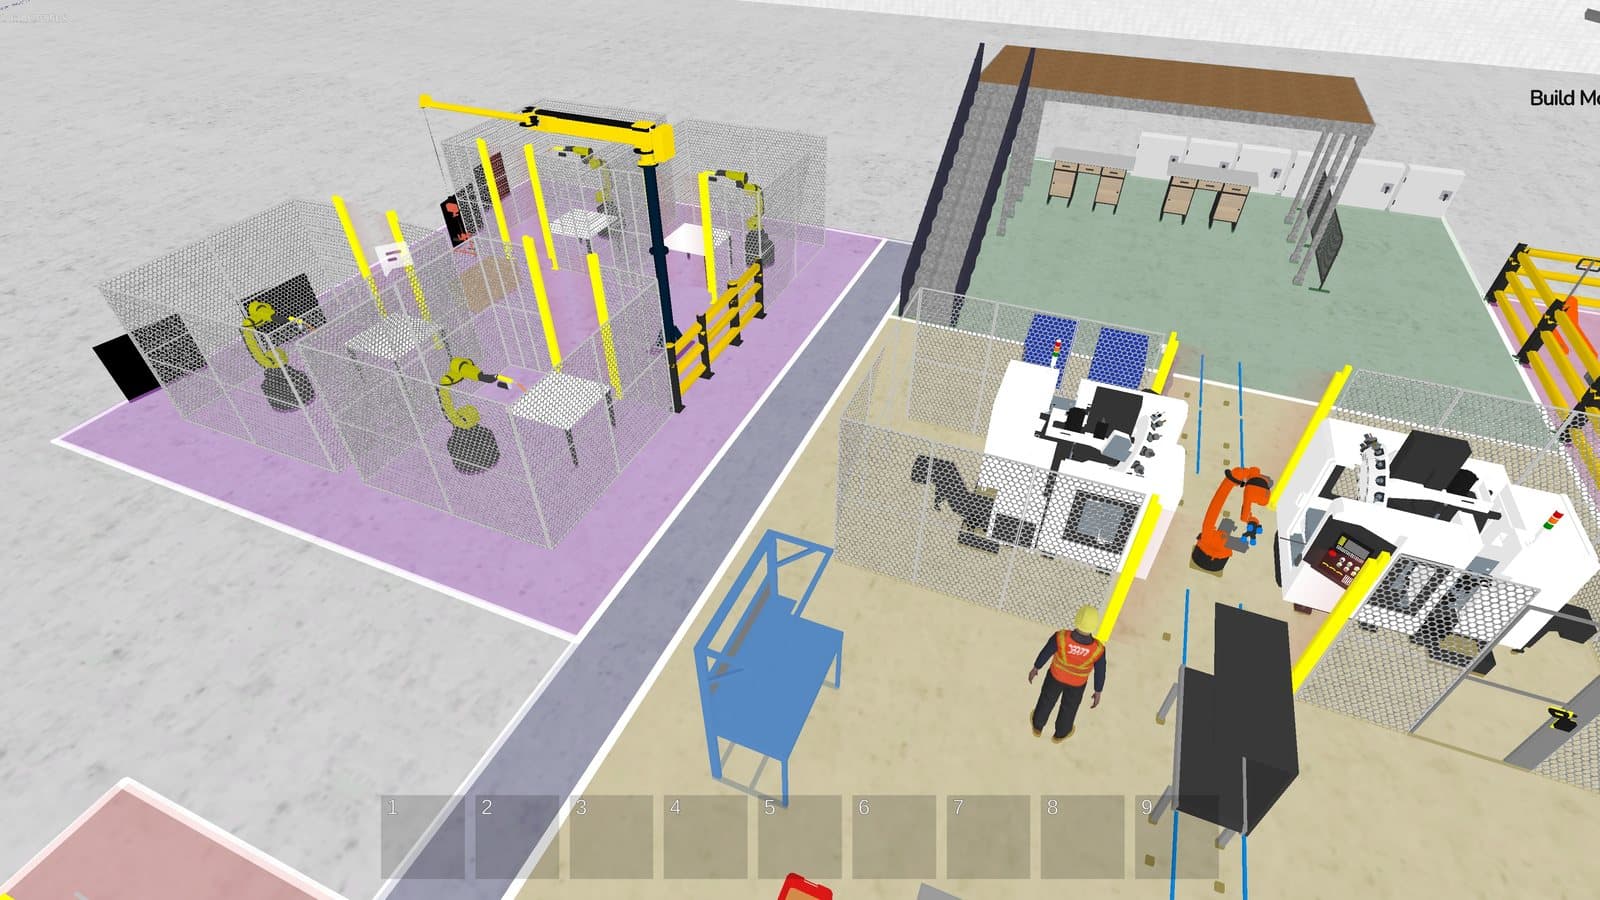
قولبة البلاستيك بالحقن للأجهزة المنزلية، وسط بولندا
مفهوم الأتمتة: عربة ذاتية القيادة عند عنق الزجاجة
السياق
مصنع يعمل فيه أكثر من 200 شخص على ثلاث ورديات. تشمل عملياته القولبة بالحقن والبثق والتشكيل الحراري والتجميع والتغليف ومراقبة الجودة والتعبئة. تبلغ مساحة المنشأة 20,000 متر مربع، ومساحة المستودع 8,000 متر مربع.
المهمة
تحليل خيارات أتمتة عدة محطات في أحد الخطوط وإدخال الروبوتات إليها. شمل التحليل الجدوى الفنية، وOEE وإنتاجية الخط المؤتمت المستهدف، إلى جانب تحليل اقتصادي لكل خيار.
العمل
- بناء توأم رقمي للجزء المختار من المصنع، يضم تدفقات المواد وأزمنة العملية لكل مهمة.
- اختيار المهام الأهم للأتمتة من حيث العملية والجدوى الاقتصادية وبيئة العمل.
- إعداد سيناريوهات بديلة للأتمتة.
- إضافة محاكاة للنقل الآلي بين المحطات في المرحلة التالية من التحليل.
- إعداد تقارير عن الكفاءة والإنتاجية وزمن العمل لكل بديل.
النتائج
- حدّد التحليل فرصاً لأتمتة اللوجستيات الداخلية، ومنها المهام غير المريحة للعاملين، ولأتمتة مراقبة الجودة.
- كان عنق الزجاجة عملية يدوية عند المشغل الأول: 90 ثانية عمل و98 ثانية انتظار.
- أدى استبدال المشغل بعربة ذاتية القيادة إلى رفع الكفاءة بأكثر من 100%، وهيّأ الظروف لاسترداد تكلفة الاستثمار.
الفوائد
- تحليل البدائل في المنطقة المختارة خلال أيام قليلة.
- قرار تشغيلي ومالي مدروس بشأن الأتمتة.
- بعد أن أصبح المفهوم المستهدف للنقل جاهزاً، اختارت الشركة مورّداً للتقنية عبر DBR77 Marketplace.