Balansuj pracę między stanowiskami na podstawie dowodów, nie intuicji.
Zasymuluj tydzień na swoich marszrutach, zmianach i buforach, aby zobaczyć, która zmiana chroni przepustowość i terminowość dostaw.
Dlaczego to ważne
Typowe problemy
Jasny obraz tego, co psuje się w rzeczywistości, aby model był zbudowany pod to, co naprawdę się dzieje.
Jedno wąskie gardło ustawia Twój czas cyklu.
Decyzje o balansowaniu zapadają pod presją czasu w każdym tygodniu.
Średnie w arkuszu ukrywają kolejki i wspólne maszyny.
Wyniki
Co się poprawia
Mierzalny sposób oceny wariantów scenariuszy i podejmowanych decyzji.
Czas cyklu
zredukowany przez lepsze balansowanie
Terminowość dostaw
sprawdzona względem planu
Czas realizacji
porównany między wariantami
Dostarczane produkty
Co otrzymujesz
Pakiet gotowy do decyzji: model, scenariusze i wykonalna ścieżka wdrożenia.
Dostarczane produkty
- Scenariusze balansowania z porównaniem KPI
- Rekomendacje gotowe do decyzji: bufor, krótszy cykl albo stanowisko równoległe
- Deterministyczna symulacja tygodnia według stanowisk
Zalecane możliwości
Zacznij od minimalnego zestawu potrzebnego do wyniku, następnie dodawaj kolejne dane w miarę dojrzewania przypadku użycia.
Dowód
Przykłady zastosowania
Rzeczywiste scenariusze, pokazane w całości w ramach tego przypadku użycia.
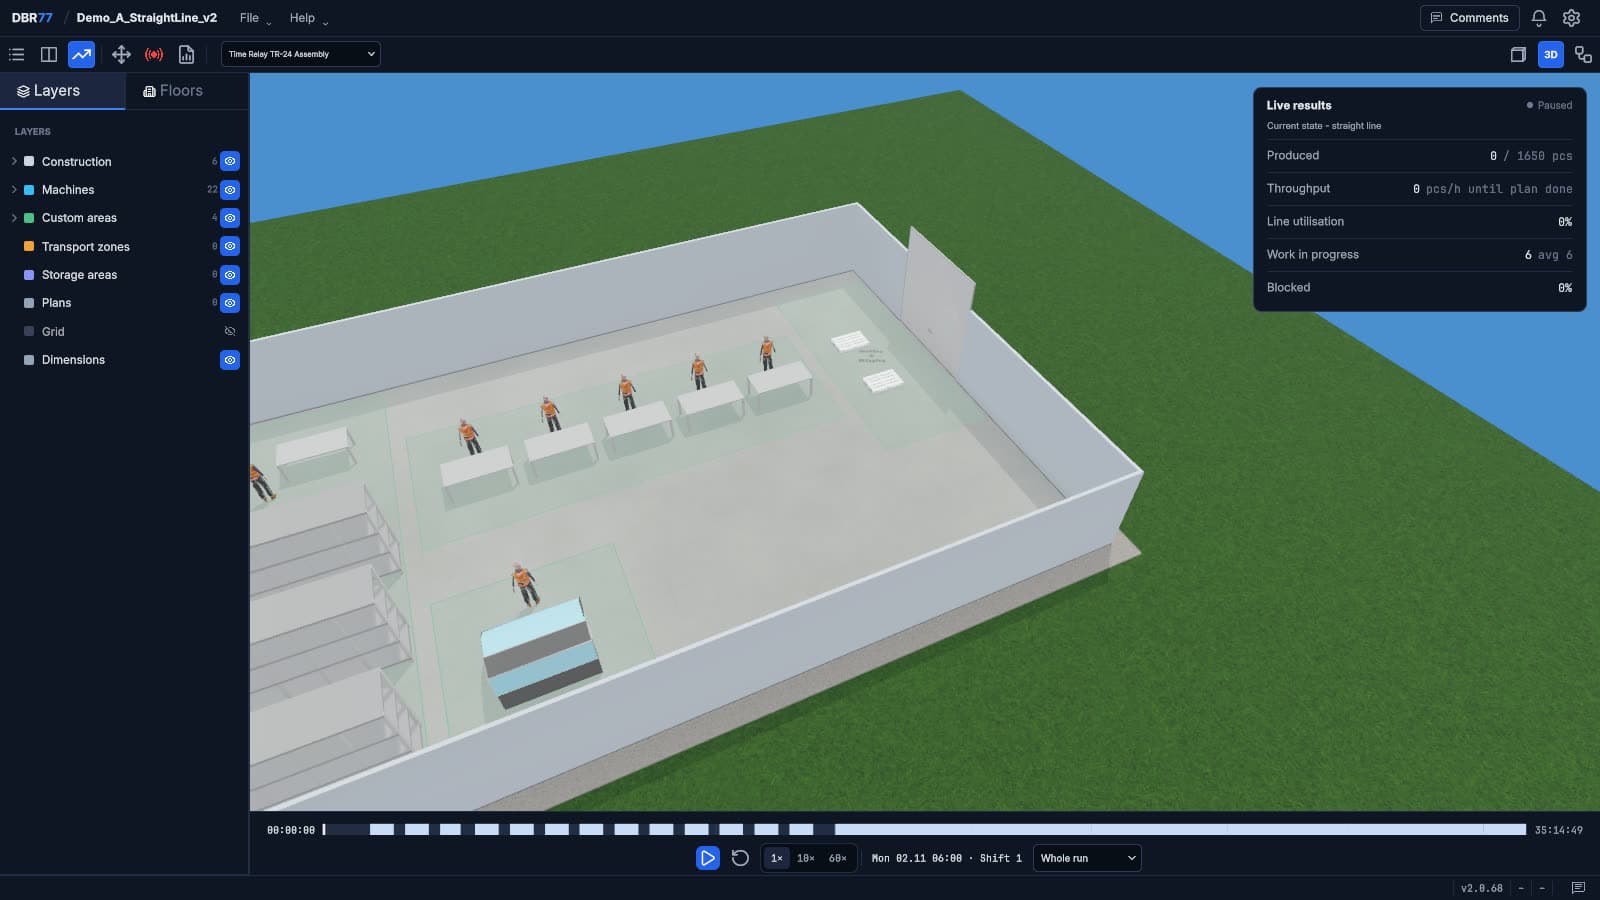
Producent lamp samochodowych, południowa Polska
Projekt linii produkcyjnej: o 6% większa produkcja dzienna
Kontekst
Zakład produkuje lampy do samochodów osobowych i zatrudnia 270 osób na dwóch zmianach. Procesy to wtrysk, lakierowanie, galwanizacja, montaż, etykietowanie, kontrola jakości i pakowanie. Budynek ma 28 000 m², a magazyn 12 000 m².
Zadanie
Zaprojektowanie nowego układu linii produkcyjnej o najwyższej przepustowości i wydajności pracy. Analiza miała uwzględnić czas, w jakim materiał przemieszcza się między stanowiskami i magazynami pośrednimi, średni czas produkcji oraz godzinową wydajność linii.
Praca
- Zbudowano cyfrowego bliźniaka przepływu materiału.
- Czasy pracy stanowisk przyjęto na podstawie czasów z projektu.
- Na trasach transportowych ustawiono standardowe prędkości, z uwzględnieniem hamowania i przyspieszania wózków.
- Zdefiniowano ścieżki animacji dla całego przepływu materiału.
- Przygotowano założenia trzech wariantów układu i porównano w nich czasy przepływu materiału oraz wielkość produkcji.
Wyniki
- Najlepszy okazał się układ z magazynem buforowym pośrodku, między produkcją a montażem.
- Średni czas przepływu materiału nie był w nim najkrótszy, ale dzienna produkcja była średnio o 6% wyższa niż w układzie liniowym bez magazynu pośredniego.
- W pozostałych układach produkcja była niższa, bo półprodukty czekały między procesami na odbiór.
Korzyści
- Wielowariantowa analiza linii przed jakąkolwiek zmianą na hali.
- Analiza objęła zarówno przepływ materiału, jak i zdolności produkcyjne dla planowanej struktury zamówień.
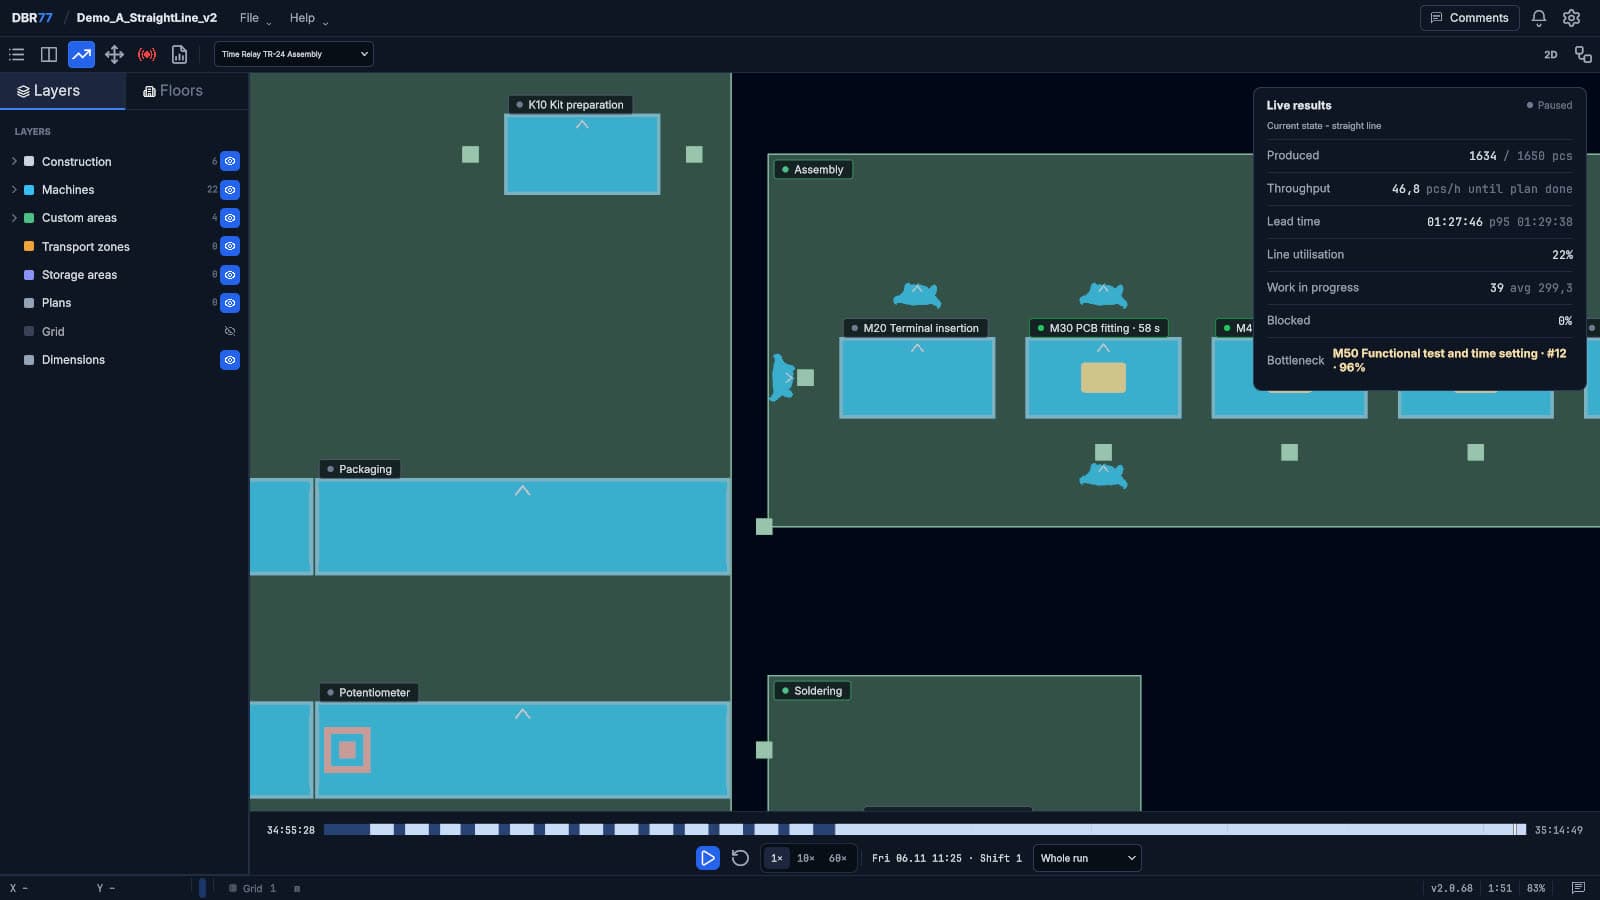
Wtrysk tworzyw sztucznych dla branży AGD, centralna Polska
Koncepcja automatyzacji: wózek autonomiczny na wąskim gardle
Kontekst
Zakład zatrudnia ponad 200 osób na trzech zmianach. Procesy to wtrysk, wytłaczanie, termoformowanie, montaż, pakowanie, kontrola jakości i konfekcjonowanie. Obiekt ma 20 000 m², a magazyn 8 000 m².
Zadanie
Ocena możliwości automatyzacji i robotyzacji kilku stanowisk na linii. Zakres obejmował wykonalność techniczną, przepustowość i produktywność docelowej zautomatyzowanej linii oraz analizę ekonomiczną każdej opcji.
Praca
- Zbudowano cyfrowego bliźniaka wybranej części zakładu z przepływami materiału i czasami procesowymi poszczególnych zadań.
- Do automatyzacji wybrano zadania o największym znaczeniu procesowym, ekonomicznym i ergonomicznym.
- Przygotowano alternatywne scenariusze automatyzacji.
- W kolejnej iteracji dodano symulację automatycznego transportu między stanowiskami.
- Dla każdego wariantu przygotowano raporty efektywności, produktywności i czasu pracy.
Wyniki
- Analiza wskazała możliwości automatyzacji intralogistyki, w tym zadań nieergonomicznych, oraz kontroli jakości.
- Wąskim gardłem był ręczny proces przy pierwszym operatorze: 90 sekund pracy i 98 sekund oczekiwania.
- Zastąpienie operatora wózkiem autonomicznym zwiększyło efektywność o ponad 100% i stworzyło warunki, w których inwestycja może się zwrócić.
Korzyści
- Analiza wariantów dla wybranego obszaru.
- Decyzja o automatyzacji podjęta na podstawie danych operacyjnych i finansowych.
- Gdy docelowa koncepcja transportu była gotowa, firma wybrała dostawcę technologii na platformie DBR77 Marketplace.
Następny krok
Masz decyzję do sprawdzenia?
Opisz układ hali i decyzję, którą rozważasz. Ekspert DBR77 pokaże, jak sprawdzić ją na cyfrowym bliźniaku, zaczynając od danych, które masz.
Logowanie i rejestracja na studio.dbr77.ai. Strona jest w języku angielskim.