Welche Daten brauchen Sie für den Start einer Fabriksimulation?
Sie brauchen weniger Daten, als die meisten Werke erwarten. Eine erste Fabriksimulation braucht ein Layout, Arbeitspläne, Taktzeiten als Bandbreiten, Rüstzeiten, Ressourcen wie Personal, Schichten, Gabelstapler und Transportwagen mit ihren Geschwindigkeiten, den Auftragsmix für einen typischen Zeitraum sowie die Regeln für die Freigabe und den Transport von Aufträgen. Das meiste davon steckt bereits in CAD, ERP und Arbeitsplänen. Was fehlt, lässt sich in der Regel von Hand in der Fertigung messen. Für den Start sind keine Live-Maschinendaten nötig.
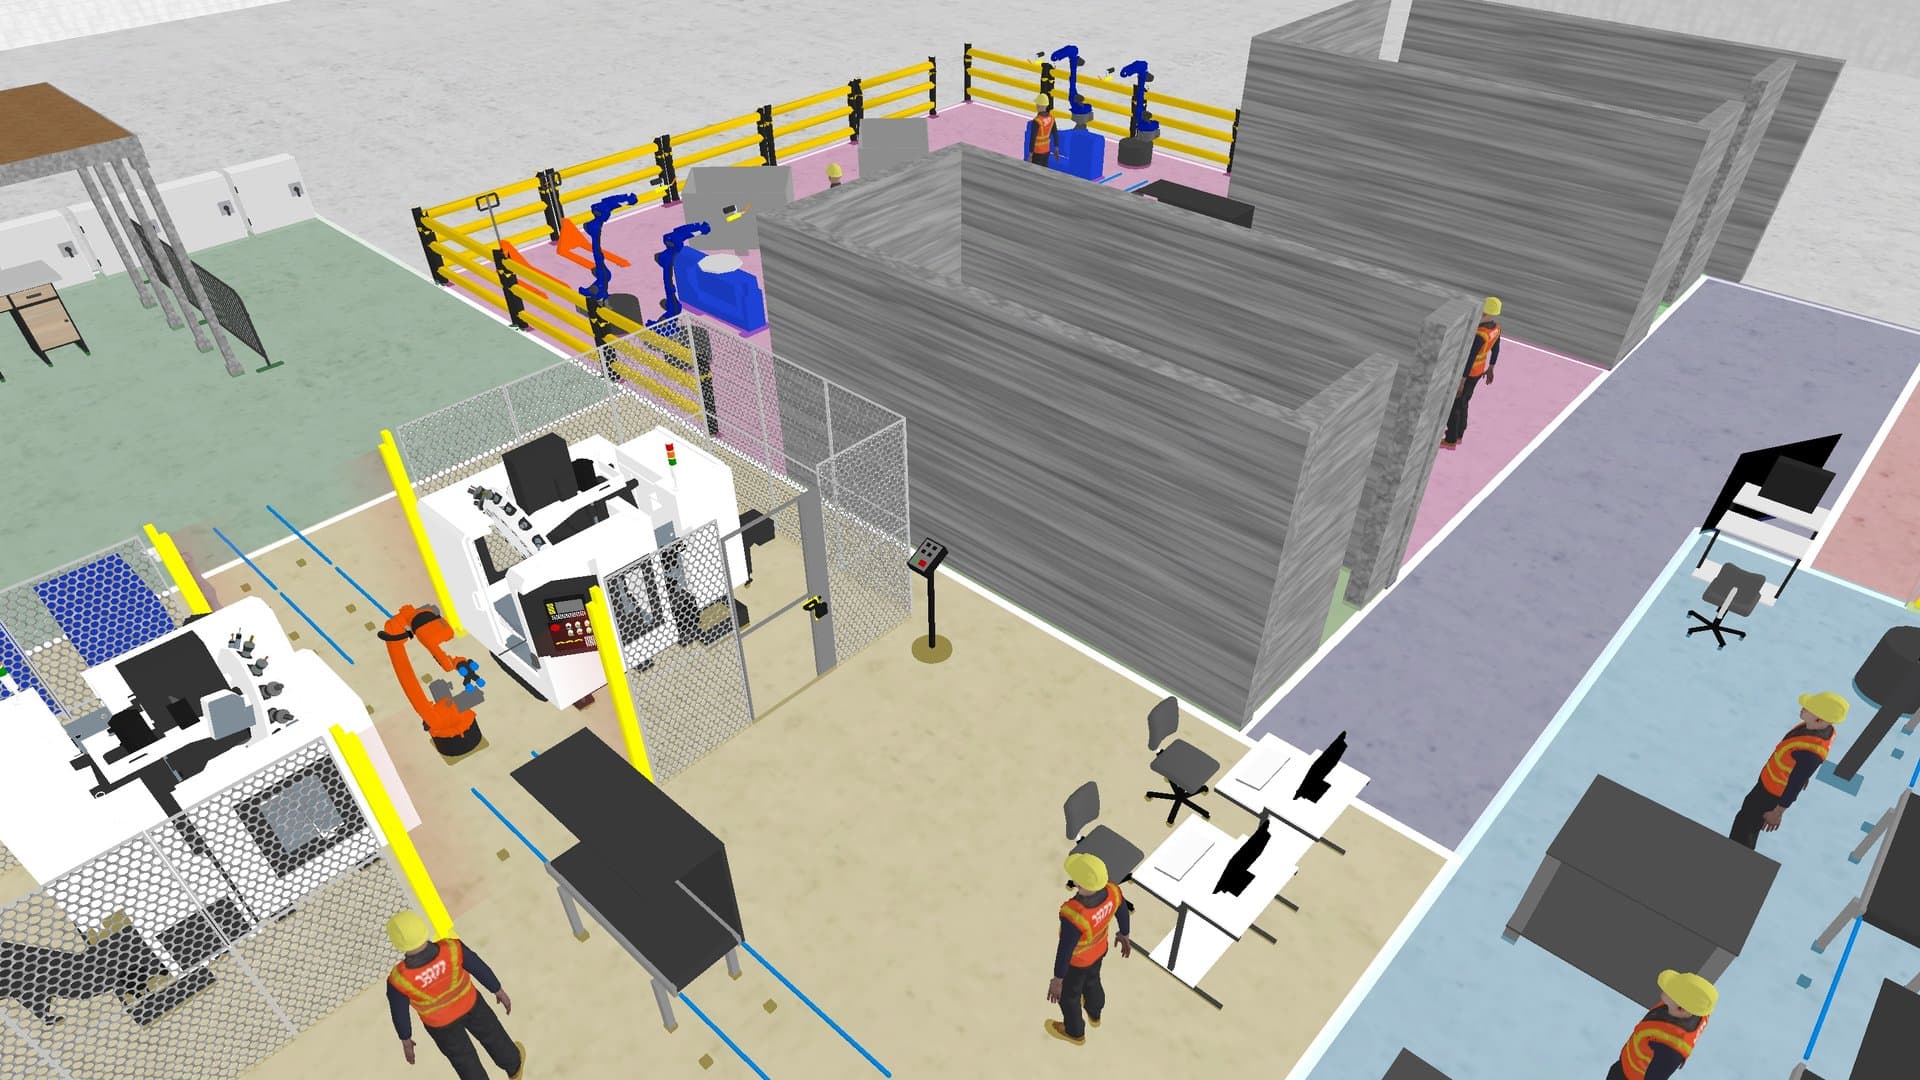
„Wir haben keine Daten“ heißt meist „Wir haben keinen sauberen Datensatz“
Wenn ein Werk sagt, es habe keine Daten für eine Simulation, heißt das selten, dass nichts existiert. Es heißt, dass die Daten verteilt sind: auf eine CAD-Datei, einen ERP-Export, die Tabelle eines Planers, Instandhaltungsnotizen und die Köpfe der Schichtleiter. Niemand hat sie an einem Ort zusammengeführt.
Das ist normal, und die Arbeit kann trotzdem beginnen. Eine Simulation braucht die Zahlen, die die Zeit bestimmen: wie lange Arbeit dauert, wie lange sie wartet und wie Material zwischen den Stationen bewegt wird. Diese Daten für einen Bereich zu erheben, ist eine Sache von Tagen.
Das andere häufige Hindernis ist die Überzeugung, ein Modell müsse zuerst an die Maschinen angebunden werden. Für die ersten Entscheidungen genügen statische Daten. Wann sich eine Live-Anbindung zu lohnen beginnt, erklären wir in Wann Sie einen digitalen Zwilling mit Live-Daten verbinden sollten.
Der minimale Datensatz
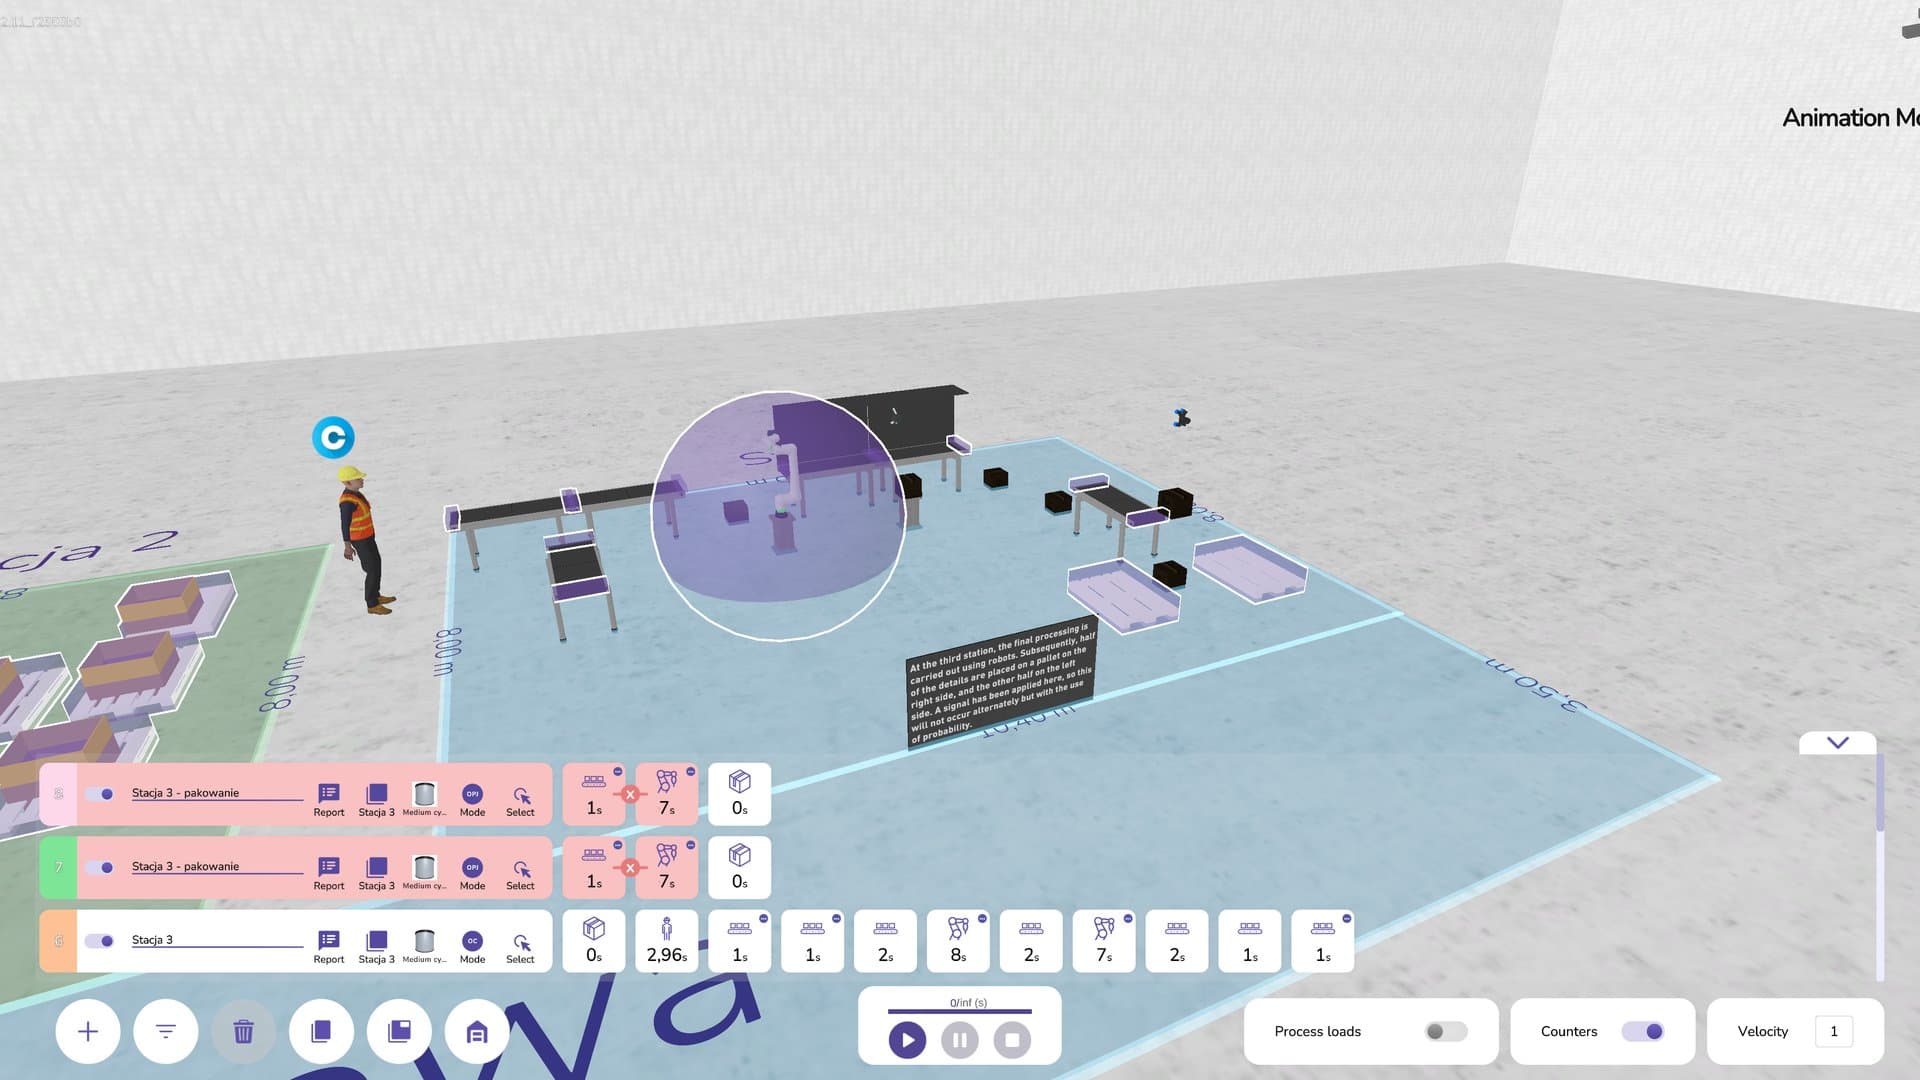
Ein erstes Modell braucht die folgenden Daten. Jede Zeile sagt außerdem, wo sie meist zu finden sind und wie Sie die Lücke schließen, wenn sie fehlen.
| Daten | Wo sie meist zu finden sind | Wenn sie fehlen |
|---|---|---|
| Layout des Bereichs | CAD-Datei oder PDF-Zeichnung | Maßstabsgetreue Skizze mit gemessenen Gängen und Stationspositionen |
| Arbeitspläne: welches Produkt durch welche Stationen läuft | ERP, Arbeitspläne | Den Fluss für jede Produktfamilie mit einem Schichtleiter ablaufen |
| Taktzeiten pro Station | ERP-Standardzeiten | Stoppuhr in der Fertigung, über Schichten und Bediener hinweg |
| Rüstzeiten und Rüstregeln | Tabelle des Planers, Rüstblätter | Eine Reihe realer Rüstvorgänge aufzeichnen |
| Stillstände und Störungen | Instandhaltungsprotokoll, Schichtberichte | Bediener und Instandhaltung nach typischer Häufigkeit und Dauer fragen |
| Ressourcen und Schichten | Personalplan, Schichtkalender | Gespräch mit dem Schichtleiter |
| Transport: Gabelstapler, Transportwagen, Geschwindigkeiten, Routen | Logistikteam, Fahrzeugdatenblätter | Einige typische Fahrten messen |
| Auftragsmix | Auftragshistorie im ERP | Eine aktuelle typische Woche und eine starke Woche exportieren |
| Puffer und Regale: Positionen und Kapazität | Layout, Lagerverwaltungssystem | In der Fertigung zählen |
Nur wenige Fragen brauchen jede Zeile in voller Detailtiefe. Eine Kommissionierstudie braucht Routen, Picks und Auftragspositionen im Detail und nur grobe Stationsdaten. Eine Layoutstudie für eine Linie braucht das Gegenteil.
Bandbreiten statt Mittelwerte
Wenn Sie Daten von Hand erheben, ist die wichtigste Regel, zu jeder Zeit neben dem Mittelwert auch die Streuung zu erfassen. Warteschlangen entstehen, wenn zwei langsame Zyklen aufeinanderfolgen, wenn ein Gabelstapler im falschen Moment belegt ist, wenn ein Rüstvorgang länger dauert. Ein Mittelwert verbirgt all das.
Praktische Tipps für eine erste Erhebung:
- Messen Sie Zyklen über mehrere Schichten und Bediener hinweg, auch die langsameren, damit nicht der Vormittag des besten Bedieners die Zahl bestimmt.
- Notieren Sie den Grund für jeden langen Zyklus, etwa fehlendes Material, eine Qualitätsprüfung oder einen Stau. Diese Gründe sind oft wichtiger als der Zyklus selbst.
- Trennen Sie Arbeit vom Warten, damit eine Station, die die Hälfte der Zeit auf Teile wartet, im Modell als leerlaufend erscheint.
- Entnehmen Sie die Stillstände dem Instandhaltungsprotokoll und den Schichtberichten. Grobe Zahlen sind in Ordnung, wenn sie aus der Fertigung stammen.
Das Modell lässt diese Bandbreiten dann in der stochastischen Simulation laufen, sodass schlechte Tage im Ergebnis neben durchschnittlichen erscheinen.
Begrenzen Sie die Daten auf eine Frage
Die Datenerhebung ufert aus, wenn der Umfang „das ganze Werk“ lautet. Beginnen Sie stattdessen bei der Entscheidung: welches Layout, welche Kommissioniermethode, wie viele Transportwagen, welches Schichtmodell. Ziehen Sie dann eine Grenze um den Bereich, den diese Entscheidung betrifft, und schreiben Sie auf, was bewusst außerhalb liegt.
So bleibt der Datensatz klein und das erste Ergebnis kommt schnell. Hinweise zu Frage, Team und Zeitplan finden Sie in Wie Sie Ihr erstes Simulationsprojekt durchführen.
Unsicher, ob Ihre Daten ausreichen?
Eine Liste dessen, was Sie heute haben, reicht für den Anfang, auch wenn es nur ein ERP-Export und eine PDF-Zeichnung ist. Schicken Sie sie uns zusammen mit der Entscheidung, die Sie testen wollen, und wir zeigen Ihnen die Lücken und den schnellsten Weg, sie in der Fertigung zu schließen.
Ein realer Fall: ein Lagermodell auf Basis von Fertigungsaufträgen
Ein HLK-Hersteller in Masowien, Zentralpolen, mit über 150 Beschäftigten im Zweischichtbetrieb fertigt stark kundenspezifische Lüftungs- und Kühlprodukte. Im Kommissionierbereich des Lagers fallen im Schnitt 800 Picks pro Schicht an, erledigt von zehn Personen, und die Kommissionierung war schwer zu planen.
DBR77 baute einen digitalen Zwilling des Lagerbereichs. Die Eingangsdaten waren gewöhnliche Werksdaten:
- Transportrouten im Lager
- Randbedingungen und Betriebsparameter
- die eingesetzten Transportmittel
- Prozessdaten, in strukturiertem Format aus den aktuellen Fertigungsaufträgen importiert
Ein Algorithmus erzeugte anschließend eine optimierte Kommissionierliste, abgestimmt auf den geplanten täglichen Produktmix. Drei Szenarien wurden verglichen:
- Nicht optimiert, in der Reihenfolge der Fertigungsaufträge: etwa 1.000 Sekunden.
- Insel-Algorithmus: etwa 550 Sekunden.
- Sortieralgorithmus: etwa 200 Sekunden.
Die Simulation wurde in wenigen Tagen aus den aktuellen Fertigungsaufträgen erstellt. Für eine Aktualisierung genügt es, die geänderten Fertigungsaufträge zu importieren, danach findet der Algorithmus in Sekunden eine neue Lösung. Das hilft bei Material- oder Personalengpässen. Alles begann mit Fertigungsaufträgen, die das Werk bereits hatte.
Prüfen Sie die Daten, bevor Sie dem Modell vertrauen
Von Hand erhobene Daten sind in Ordnung, solange jemand sie prüft. Bevor Sie Varianten vergleichen, führen Sie drei einfache Prüfungen durch:
- Bilden Sie eine bekannte Woche nach. Lassen Sie den Ist-Zustand mit einem aktuellen Auftragsmix laufen. Ausbringung und die wichtigsten Warteschlangen sollten dem entsprechen, woran sich die Schichtleiter erinnern.
- Prüfen Sie den Engpass. Die Station, die das Modell als Restriktion zeigt, sollte dort liegen, wo die Fertigung das Problem sieht.
- Verändern Sie eine Eingangsgröße. Verlängern Sie eine Taktzeit. Das Ergebnis sollte sich in eine Richtung ändern, die das Team erklären kann.
Geben Sie jeder Annahme, auf die es ankommt, einen Verantwortlichen, eine Quelle und ein Datum. Wird eine Zahl später infrage gestellt, kann jemand sagen, woher sie stammt.
Wann Maschinendaten zu helfen beginnen
Live-Daten aus DBR77 IoT werden nützlich, wenn das Modell häufig neu durchgespielt wird und die manuelle Pflege zur Last wird, oder wenn sich Taktzeiten und Stillstände schneller verändern, als jemand sie messen kann. Planen Sie das als späteren Schritt. Wenn Sie sich darauf vorbereiten, lesen Sie Welche Daten sollten Sie von Maschinen erfassen? in der Wissensdatenbank von DBR77 IoT.
Häufige Fragen
Können wir eine Simulation nur mit ERP-Daten starten?
Für ein erstes grobes Modell oft ja. Das ERP liefert Arbeitspläne, Standardzeiten und die Auftragshistorie. Gleichen Sie die Standardzeiten mit der Fertigung ab, denn sie weichen oft von den realen Zyklen ab.
Wie lange dauert es, die Daten von Hand zu erheben?
Das hängt vom Umfang ab. Für einen Bereich und eine Frage ist es meist eine Sache von Tagen. Der oben beschriebene Lagerfall war in wenigen Tagen aus den aktuellen Fertigungsaufträgen fertig.
Genügt ein PDF-Layout, oder brauchen wir CAD?
Ein maßstabsgetreues PDF oder eine vermessene Skizze genügt für den Start. Eine vorhandene CAD-Datei spart Zeit und erhöht die Genauigkeit.
Was, wenn unsere Datenqualität schlecht ist?
Arbeiten Sie mit Bandbreiten und kennzeichnen Sie unsichere Zahlen als Annahmen. Prüfen Sie dann, welche Annahmen das Ergebnis verändern. Nur für diese brauchen Sie bessere Daten.
Fazit
Wählen Sie eine Entscheidung und gehen Sie die Tabelle oben Zeile für Zeile durch: Markieren Sie, was Sie schon haben und wer dafür zuständig ist. Bitten Sie einen Schichtleiter, die wichtigsten Stationen über verschiedene Schichten hinweg zu messen, während jemand eine aktuelle typische Woche und eine starke Woche aus dem ERP exportiert. Liegen diese Daten vor, bilden Sie eine bekannte Woche nach, bevor Sie irgendeine Variante vergleichen.
Sehen Sie, was ein Modell aus Ihren Daten zeigt
Layout, Arbeitspläne und Auftragshistorie sind die Eingangsdaten. Die Demo zeigt das Modell, das DBR77 Digital Twin daraus baut, und wie es Varianten nebeneinanderstellt.
Quellen
- DBR77, Fallstudie: Materialentnahme aus dem Lager
- DBR77 IoT, Welche Daten sollten Sie von Maschinen erfassen?
- DBR77 Digital Twin, Deterministische vs. stochastische Simulation
Möchten Sie eine Entscheidung aus Ihrem Werk testen?
Buchen Sie eine Demo. Wir zeigen, wie DBR77 Digital Twin Varianten nach Ausbringung, Wartezeit und Transportlast vergleicht.