De quelles données avez-vous besoin pour lancer une simulation d'usine ?
Il vous faut moins de données que la plupart des usines ne le pensent. Une première simulation d'usine nécessite une implantation, les gammes de fabrication, des temps de cycle saisis sous forme de plages, les temps de changement de série, les ressources (personnel, équipes, chariots élévateurs et chariots autonomes avec leurs vitesses), le mix de commandes d'une période type et les règles de lancement et de déplacement du travail. L'essentiel se trouve déjà dans la CAO, l'ERP et les gammes. Ce qui manque peut généralement se mesurer à la main dans l'atelier. Les données machines en temps réel ne sont pas nécessaires pour démarrer.
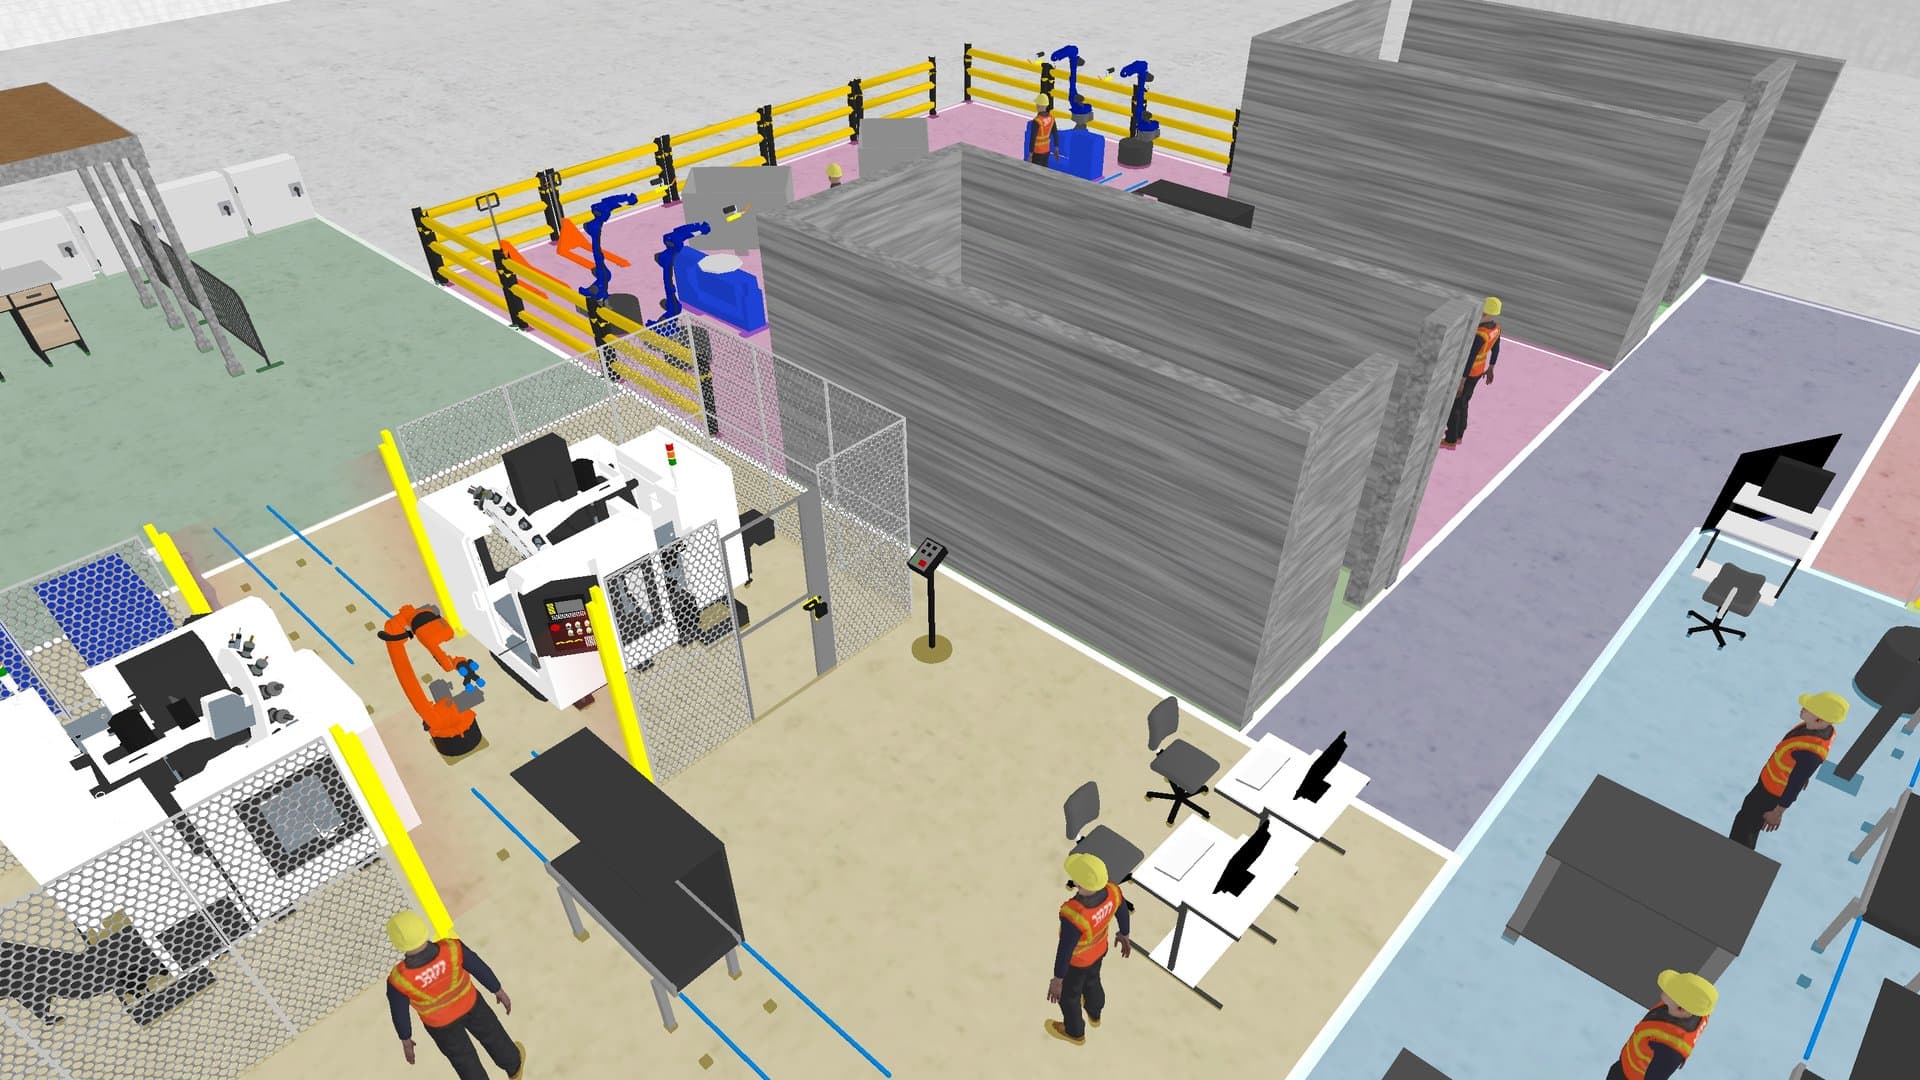
« Nous n'avons pas de données » signifie généralement « nous n'avons pas de jeu de données propre »
Quand une usine dit ne pas avoir de données pour une simulation, cela veut rarement dire que rien n'existe. Cela veut dire que les données sont dispersées entre un fichier CAO, un export ERP, le tableur d'un planificateur, des notes de maintenance et la tête des chefs d'équipe. Personne ne les a rassemblées en un seul endroit.
C'est normal, et le travail peut commencer malgré tout. Une simulation a besoin des chiffres qui déterminent le temps : combien de temps prend le travail, combien de temps il attend, et comment les matières circulent entre les postes. Les collecter pour une zone est une affaire de jours.
L'autre obstacle fréquent est la conviction qu'un modèle doit d'abord être connecté aux machines. Des données statiques suffisent pour les premières décisions. Nous expliquons à partir de quand une connexion en temps réel devient rentable dans Quand connecter un jumeau numérique aux données en temps réel.
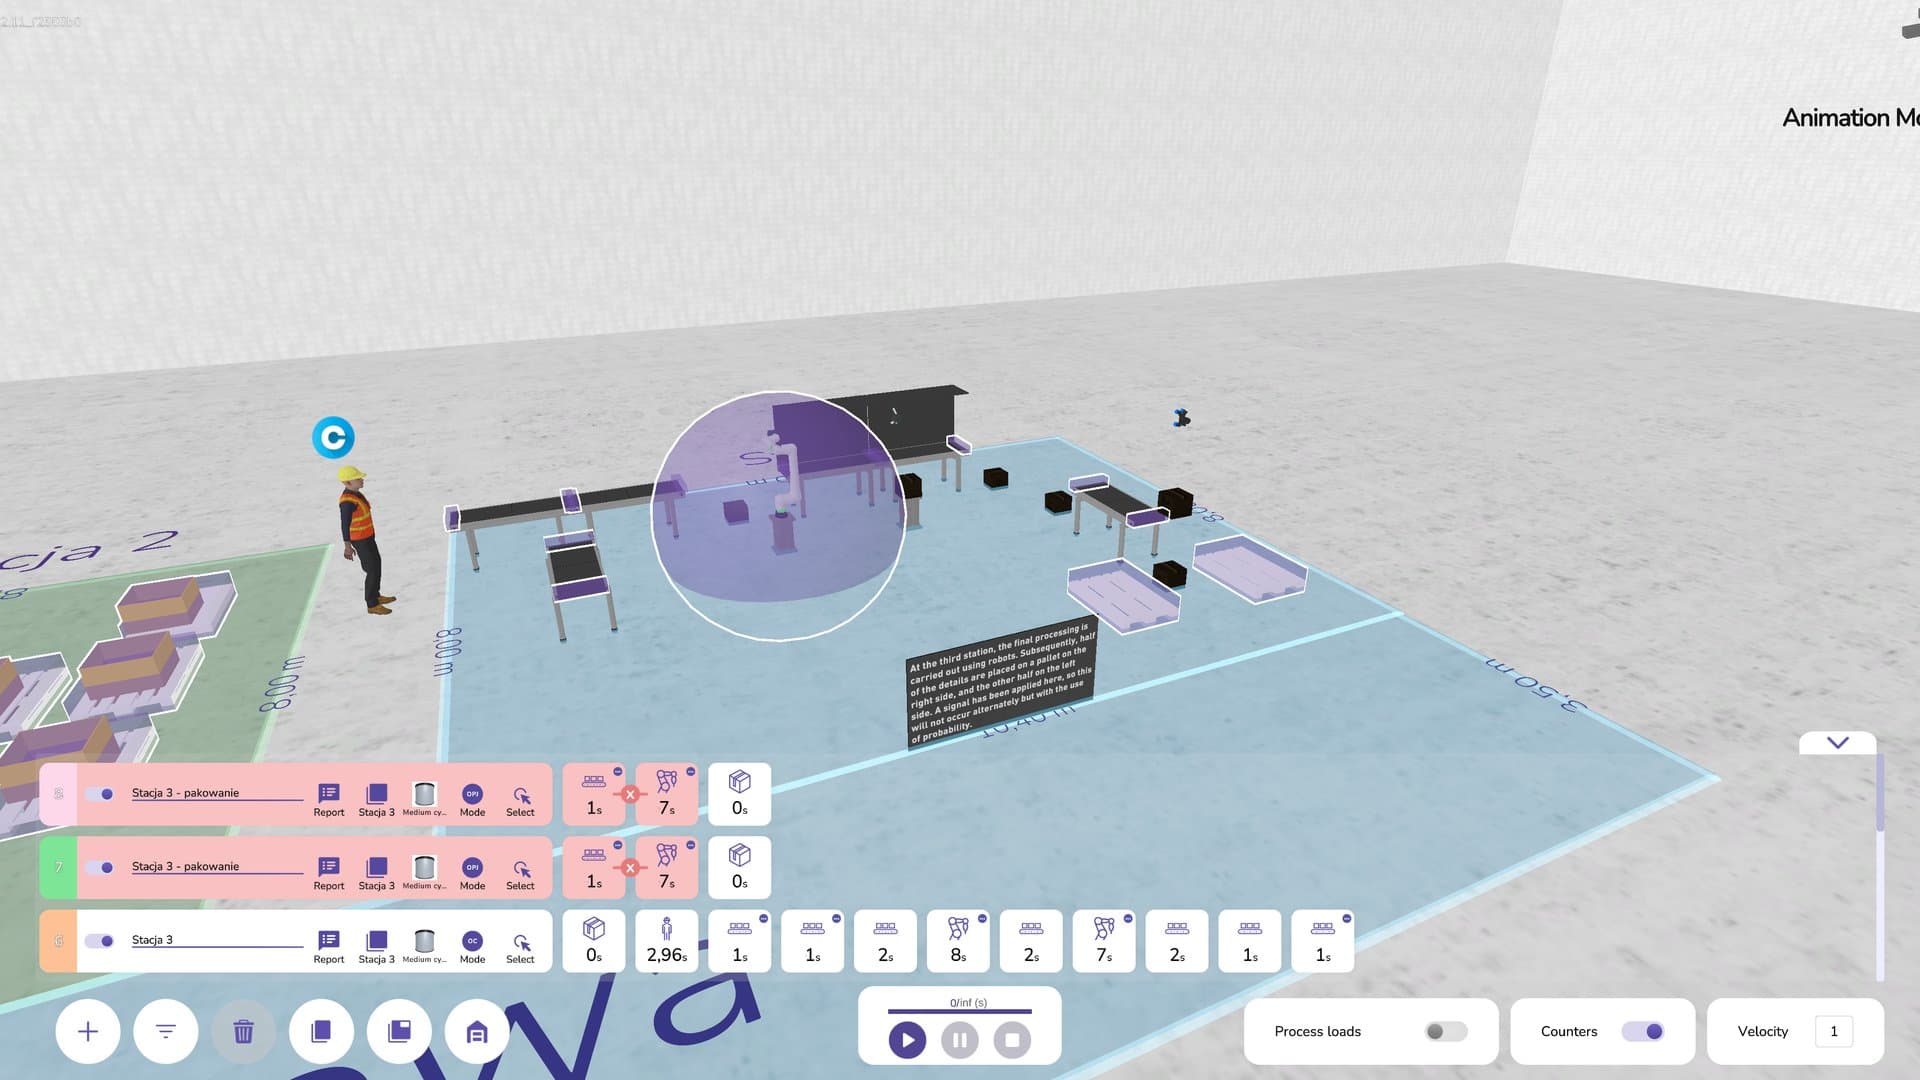
Le jeu de données minimal
Un premier modèle a besoin des données ci-dessous. Chaque ligne indique aussi où elles se trouvent généralement et comment combler le manque si elles sont absentes.
| Donnée | Où elle se trouve généralement | Si elle manque |
|---|---|---|
| Implantation de la zone | Fichier CAO ou plan PDF | Croquis à l'échelle avec allées et positions des postes mesurées |
| Gammes : quel produit passe par quels postes | ERP, gammes de fabrication | Parcourir le flux avec un chef d'équipe pour chaque famille de produits |
| Temps de cycle par poste | Temps standard de l'ERP | Chronométrage dans l'atelier, sur plusieurs équipes et plusieurs opérateurs |
| Temps et règles de changement de série | Tableur du planificateur, fiches de réglage | Enregistrer une série de changements de série réels |
| Arrêts et pannes | Journal de maintenance, rapports d'équipe | Demander aux opérateurs et à la maintenance la fréquence et la durée habituelles |
| Ressources et équipes | Plan RH, calendrier des équipes | Entretien avec un chef d'équipe |
| Transport : chariots élévateurs, chariots autonomes, vitesses, trajets | Équipe logistique, fiches techniques des véhicules | Mesurer quelques trajets types |
| Mix de commandes | Historique des commandes dans l'ERP | Exporter une semaine type récente et une semaine chargée |
| Stocks tampons et racks : emplacements et capacité | Implantation, système de gestion d'entrepôt | Compter sur le terrain |
Peu de questions exigent chaque ligne au niveau de détail maximal. Une étude de préparation de commandes exige des trajets, des prélèvements et des lignes de commande détaillés, et seulement des données de postes approximatives. Une étude d'implantation de ligne exige l'inverse.
Des plages, pas des moyennes
Quand vous collectez des données à la main, la règle qui compte le plus est d'enregistrer la dispersion de chaque temps en plus de sa moyenne. Les files se forment quand deux cycles lents se suivent, quand un chariot élévateur est occupé au mauvais moment, quand un changement de série s'éternise. Une moyenne masque tout cela.
Conseils pratiques pour une première collecte :
- Chronométrez les cycles sur plusieurs équipes et plusieurs opérateurs, y compris les plus lents, pour que le matin du meilleur opérateur ne fixe pas le chiffre.
- Notez la raison de chaque cycle long, comme une matière manquante, un contrôle qualité ou un bourrage. Ces raisons comptent souvent plus que le cycle lui-même.
- Séparez le travail de l'attente, pour qu'un poste qui attend des pièces la moitié du temps apparaisse dans le modèle comme en manque.
- Tirez les arrêts du journal de maintenance et des rapports d'équipe. Des chiffres approximatifs conviennent s'ils viennent du terrain.
Le modèle fait ensuite tourner ces plages dans une simulation stochastique, si bien que les mauvais jours apparaissent dans le résultat à côté des jours moyens.
Limiter les données à une seule question
La collecte de données devient ingérable quand le périmètre est « toute l'usine ». Partez plutôt de la décision : quelle implantation, quelle méthode de préparation de commandes, combien de chariots, quelle organisation des équipes. Tracez ensuite une frontière autour de la zone concernée par cette décision et notez ce qui en est volontairement exclu.
Le jeu de données reste ainsi réduit et le premier résultat arrive vite. L'article Comment mener votre premier projet de simulation explique comment définir cette question, l'équipe et le calendrier.
Vous ne savez pas si vos données suffisent ?
Une liste de ce dont vous disposez aujourd'hui suffit pour commencer, même s'il ne s'agit que d'un export ERP et d'un plan PDF. Partagez-la avec la décision que vous voulez tester, et nous vous indiquerons les manques et le moyen le plus rapide de les combler sur le terrain.
Un cas réel : un modèle d'entrepôt construit à partir des ordres de fabrication
Un fabricant d'équipements CVC de Mazovie, dans le centre de la Pologne, comptant plus de 150 personnes en deux équipes, produit des solutions de ventilation et de refroidissement très personnalisées. La zone de préparation de l'entrepôt traite en moyenne 800 prélèvements par poste avec dix personnes, et la préparation de commandes était difficile à planifier.
DBR77 a construit un jumeau numérique de la section entrepôt. Les données d'entrée étaient des données ordinaires de l'usine :
- les trajets de transport dans l'entrepôt
- les conditions aux limites et les paramètres d'exploitation
- les équipements de transport utilisés
- les données de processus importées dans un format structuré à partir des ordres de fabrication en cours
Un algorithme a ensuite généré une liste de prélèvement optimisée, adaptée au mix produits journalier prévu. Trois scénarios ont été comparés :
- Sans optimisation, dans l'ordre des ordres de fabrication : environ 1 000 secondes.
- Algorithme par îlots : environ 550 secondes.
- Algorithme de tri : environ 200 secondes.
La simulation a été préparée en quelques jours à partir des ordres de fabrication en cours. Pour la mettre à jour, il suffit d'importer les ordres de fabrication révisés, après quoi l'algorithme trouve une nouvelle solution en quelques secondes. Cela aide en cas de pénurie de matières ou d'opérateurs. Tout est parti d'ordres de fabrication dont l'usine disposait déjà.
Vérifier les données avant de faire confiance au modèle
Des données collectées à la main conviennent, à condition que quelqu'un les vérifie. Avant de comparer des variantes, effectuez trois vérifications simples :
- Reconstituez une semaine connue. Faites tourner l'état actuel avec un mix de commandes récent. La production et les principales files doivent ressembler à ce dont se souviennent les chefs d'équipe.
- Vérifiez le goulot d'étranglement. Le poste que le modèle désigne comme contrainte doit correspondre à l'endroit où l'atelier voit le problème.
- Faites varier une donnée d'entrée. Allongez un temps de cycle. Le résultat doit évoluer dans un sens que l'équipe sait expliquer.
Attribuez à chaque hypothèse qui compte un responsable, une source et une date. Quand un chiffre sera contesté plus tard, quelqu'un pourra dire d'où il vient.
Quand les données machines commencent à aider
Les données en temps réel de DBR77 IoT deviennent utiles quand le modèle est relancé souvent et que sa mise à jour manuelle devient une corvée, ou quand les temps de cycle et les arrêts évoluent plus vite que personne ne peut les mesurer. Prévoyez-les comme une étape ultérieure. Si vous la préparez, consultez Quelles données collecter sur vos machines ? dans la base de connaissances DBR77 IoT.
Questions fréquentes
Peut-on lancer une simulation avec les seules données ERP ?
Souvent oui, pour un premier modèle approximatif. L'ERP fournit les gammes, les temps standard et l'historique des commandes. Confrontez les temps standard à la réalité de l'atelier, car ils diffèrent souvent des cycles réels.
Combien de temps faut-il pour collecter les données à la main ?
Cela dépend du périmètre. Pour une zone et une question, c'est généralement une affaire de jours. Le cas d'entrepôt ci-dessus était prêt en quelques jours à partir des ordres de fabrication en cours.
Un plan PDF suffit-il, ou faut-il la CAO ?
Un PDF à l'échelle ou un croquis mesuré suffit pour démarrer. Un fichier CAO, s'il existe, fait gagner du temps et apporte de la précision.
Et si la qualité de nos données est médiocre ?
Utilisez des plages et signalez les chiffres incertains comme des hypothèses. Vérifiez ensuite quelles hypothèses modifient le résultat. Seules celles-là exigent de meilleures données.
Conclusion
Choisissez une décision et parcourez le tableau ci-dessus ligne par ligne, en notant ce dont vous disposez déjà et qui en est responsable. Demandez à un chef d'équipe de chronométrer les principaux postes sur différentes équipes pendant que quelqu'un exporte de l'ERP une semaine type récente et une semaine chargée. Une fois ces données en place, reconstituez une semaine connue avant de comparer la moindre variante.
Voyez ce que montre un modèle construit à partir de vos données
L'implantation, les gammes et l'historique des commandes sont les données d'entrée. La démo montre le modèle que DBR77 Digital Twin construit à partir d'elles et la façon dont il place les variantes côte à côte.
Sources
- DBR77, Étude de cas : prélèvement de matières en entrepôt
- DBR77 IoT, Quelles données collecter sur vos machines ?
- DBR77 Digital Twin, Simulation déterministe ou stochastique
Vous voulez tester une décision de votre usine ?
Réservez une démo : nous vous montrons comment DBR77 Digital Twin compare les options sur la production, l'attente et la charge de transport.