Équilibrez le travail et affectez les personnes sur la base de preuves, pas d'intuition.
Utilisez les performances historiques et les écarts pour simuler des options d'effectifs qui protègent le débit sous contraintes.
Pourquoi c'est important
Problèmes typiques
Une vision claire de ce qui échoue dans le monde réel, pour que le modèle soit construit pour ce qui se passe réellement.
Un seul goulot d'étranglement fixe votre temps de cycle.
Les décisions d'effectifs se prennent sous pression à chaque poste.
Les méthodes traditionnelles ne s'adaptent pas à la variabilité et au mix produit.
Résultats
Ce qui s'améliore
Une façon mesurable d'évaluer les variantes de scénarios et les décisions que vous prendrez.
Temps de cycle
réduit par un meilleur équilibrage
Performance par poste
plus prévisible sous contraintes
Courbe d'apprentissage
prise en compte dans les affectations
Livrables
Ce que vous obtenez
Un ensemble décisionnel : modèle, scénarios et un plan de déploiement actionnable.
Livrables
- Scénarios d'équilibrage avec comparaison KPI
- Recommandations d'effectifs prêtes pour la décision
- Simulation tenant compte des écarts (absences, différences de compétences)
Capacités recommandées
Commencez avec le minimum nécessaire au résultat, puis évoluez vers des données historiques et en direct à mesure que le cas d'usage mûrit.
Preuves
Études de cas
Scénarios réels, présentés en détail pour ce cas d'usage.
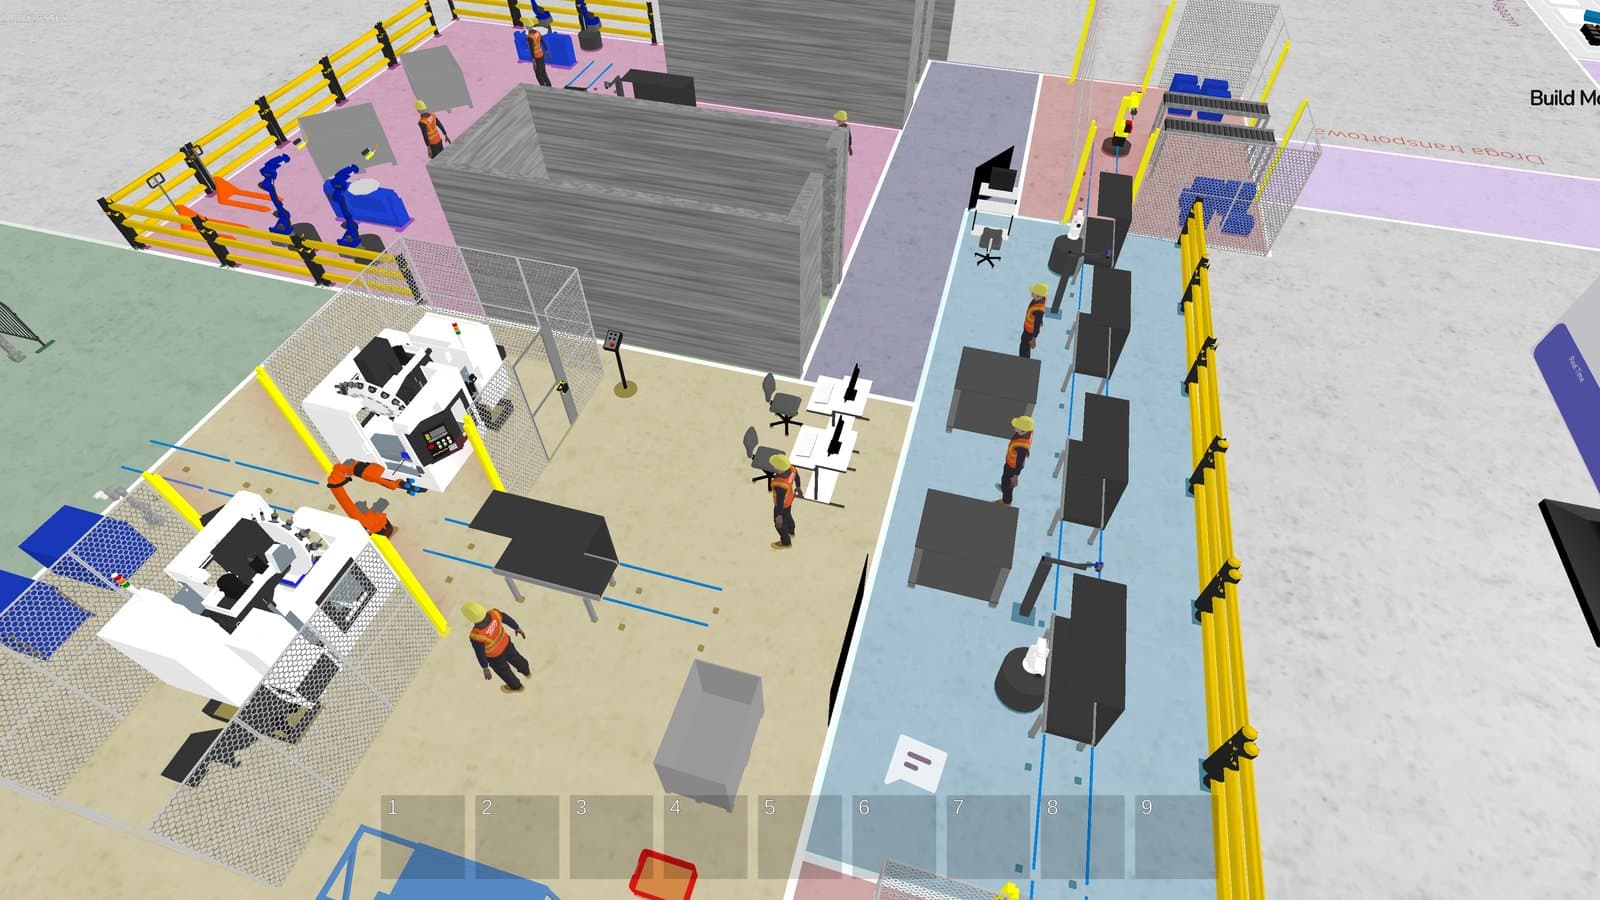
Fabricant de feux automobiles, sud de la Pologne
Conception d’une ligne de production : 6 % de production journalière en plus
Contexte
Une usine qui fabrique des feux pour voitures particulières et emploie 270 personnes en deux équipes. Elle réalise le moulage par injection, la peinture, la galvanoplastie, l’assemblage, l’étiquetage, le contrôle qualité et l’emballage. Le bâtiment fait 28 000 m² et l’entrepôt 12 000 m².
Tâche
Concevoir l’implantation d’une nouvelle ligne de production qui offre le meilleur débit et la meilleure productivité de la main-d’œuvre. L’analyse devait intégrer le temps de déplacement des matières entre les postes de travail et les magasins intermédiaires, le temps moyen de production et la production horaire de la ligne.
Travail
- Construction d’un jumeau numérique du flux de matières.
- Paramétrage des temps de travail des postes à partir des temps du projet.
- Définition de vitesses standard sur les trajets de transport, freinage et accélération des chariots compris.
- Définition des chemins d’animation pour l’ensemble du flux de matières.
- Préparation des hypothèses de trois variantes d’implantation, puis comparaison des temps de flux de matières et de la production.
Résultats
- La meilleure implantation plaçait le magasin tampon au centre, entre la production et l’assemblage.
- Son temps moyen de flux de matières n’était pas le plus court, mais sa production journalière dépassait en moyenne de 6 % celle d’une implantation linéaire sans magasin intermédiaire.
- Les autres implantations perdaient de la production, car les pièces semi-finies attendaient d’être enlevées entre deux processus.
Bénéfices
- Une analyse de la ligne en plusieurs variantes, réalisée en une semaine.
- L’analyse a porté à la fois sur le flux de matières et sur la capacité de production pour le mix de commandes prévu.
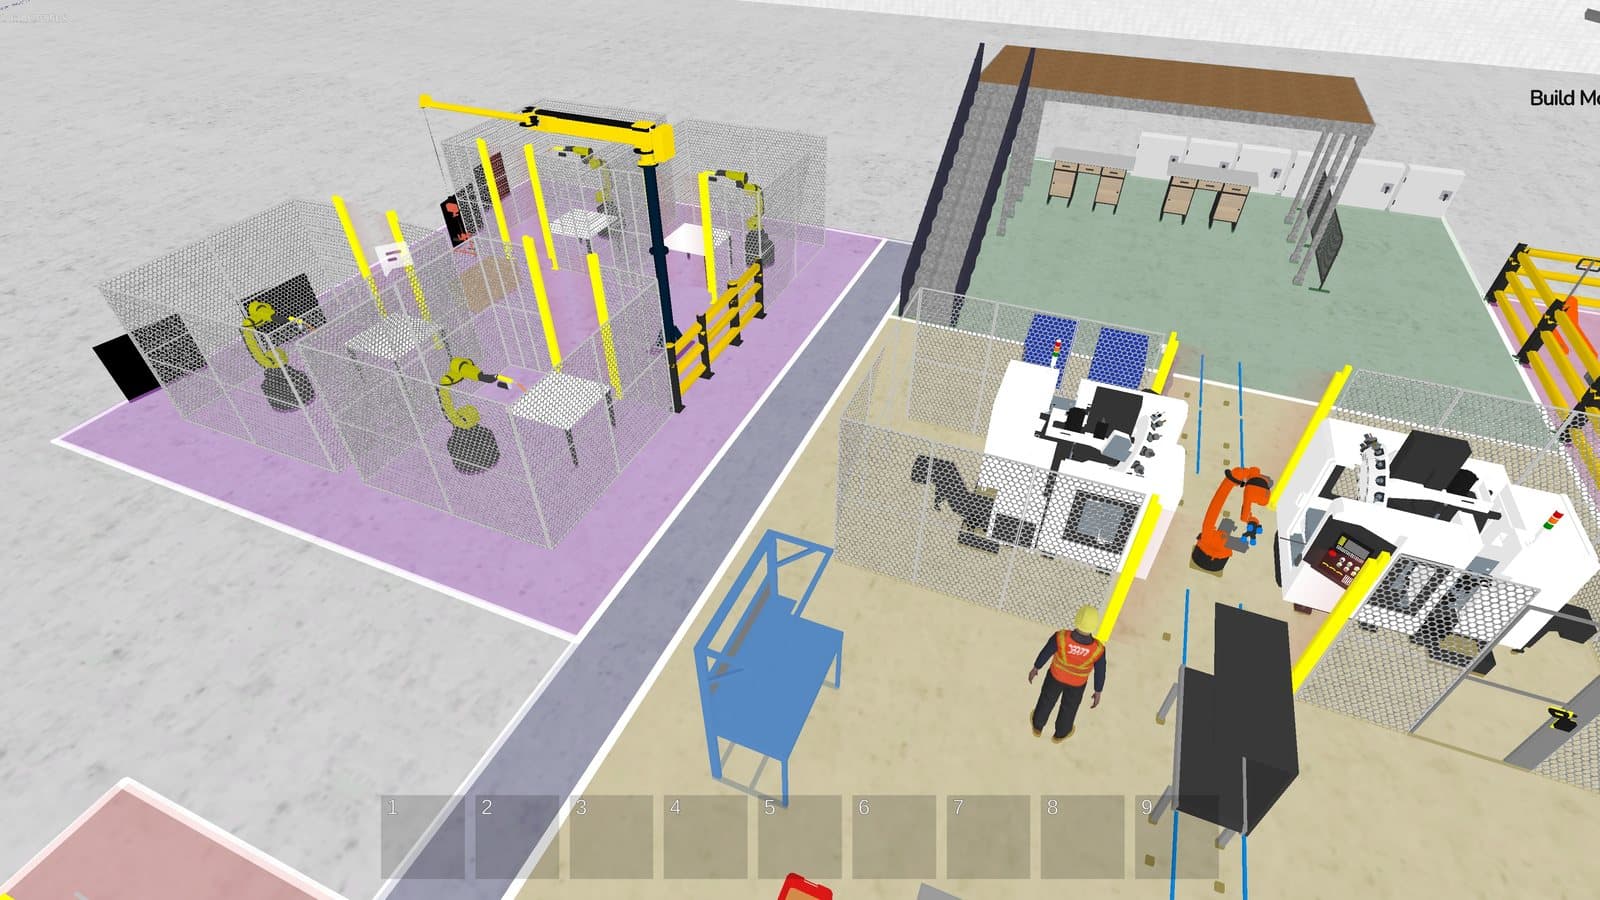
Injection plastique pour l’électroménager, centre de la Pologne
Concept d’automatisation : un chariot autonome au goulot d’étranglement
Contexte
Une usine de plus de 200 personnes en trois équipes. Elle réalise le moulage par injection, l’extrusion, le thermoformage, l’assemblage, l’emballage, le contrôle qualité et le colisage. Le site fait 20 000 m² et l’entrepôt 8 000 m².
Tâche
Étudier les possibilités d’automatiser et de robotiser plusieurs postes d’une ligne. L’analyse portait sur la faisabilité technique, le TRS (OEE) et la productivité de la future ligne automatisée, avec une analyse économique de chaque option.
Travail
- Construction d’un jumeau numérique de la partie de l’usine retenue, avec les flux de matières et les temps opératoires de chaque tâche.
- Sélection des tâches à automatiser qui comptent le plus sur le plan du processus, de l’économie et de l’ergonomie.
- Élaboration de scénarios d’automatisation alternatifs.
- À l’itération suivante, ajout d’une simulation du transport automatique entre les postes.
- Établissement de rapports d’efficacité, de productivité et de temps de travail pour chaque variante.
Résultats
- L’analyse a fait ressortir des possibilités d’automatisation de l’intralogistique, y compris de tâches peu ergonomiques, et du contrôle qualité.
- Le goulot d’étranglement était un processus manuel au poste du premier opérateur : 90 secondes de travail et 98 secondes d’attente.
- Le remplacement de l’opérateur par un chariot autonome a augmenté l’efficacité de plus de 100 % et réuni les conditions d’un retour sur investissement.
Bénéfices
- Une analyse des variantes de la zone retenue en quelques jours.
- Une décision opérationnelle et financière sur l’automatisation, prise en connaissance de cause.
- Une fois le concept de transport cible prêt, l’entreprise a choisi un fournisseur de technologie sur DBR77 Marketplace.