工場シミュレーションを始めるにはどんなデータが必要か
必要なデータは、多くの工場が想定しているより少なくて済みます。最初の工場シミュレーションに必要なのは、レイアウト、工程手順、幅を持たせて入力したサイクルタイム、段取り替え時間、人、シフト、フォークリフト、搬送車といったリソースとその速度、標準的な期間の受注構成、そして作業の投入と移動のルールです。その大半はすでにCAD、ERP、工程表にあります。足りない部分も、たいていは現場で手作業によって計測できます。始めるのに設備のリアルタイムデータは必要ありません。
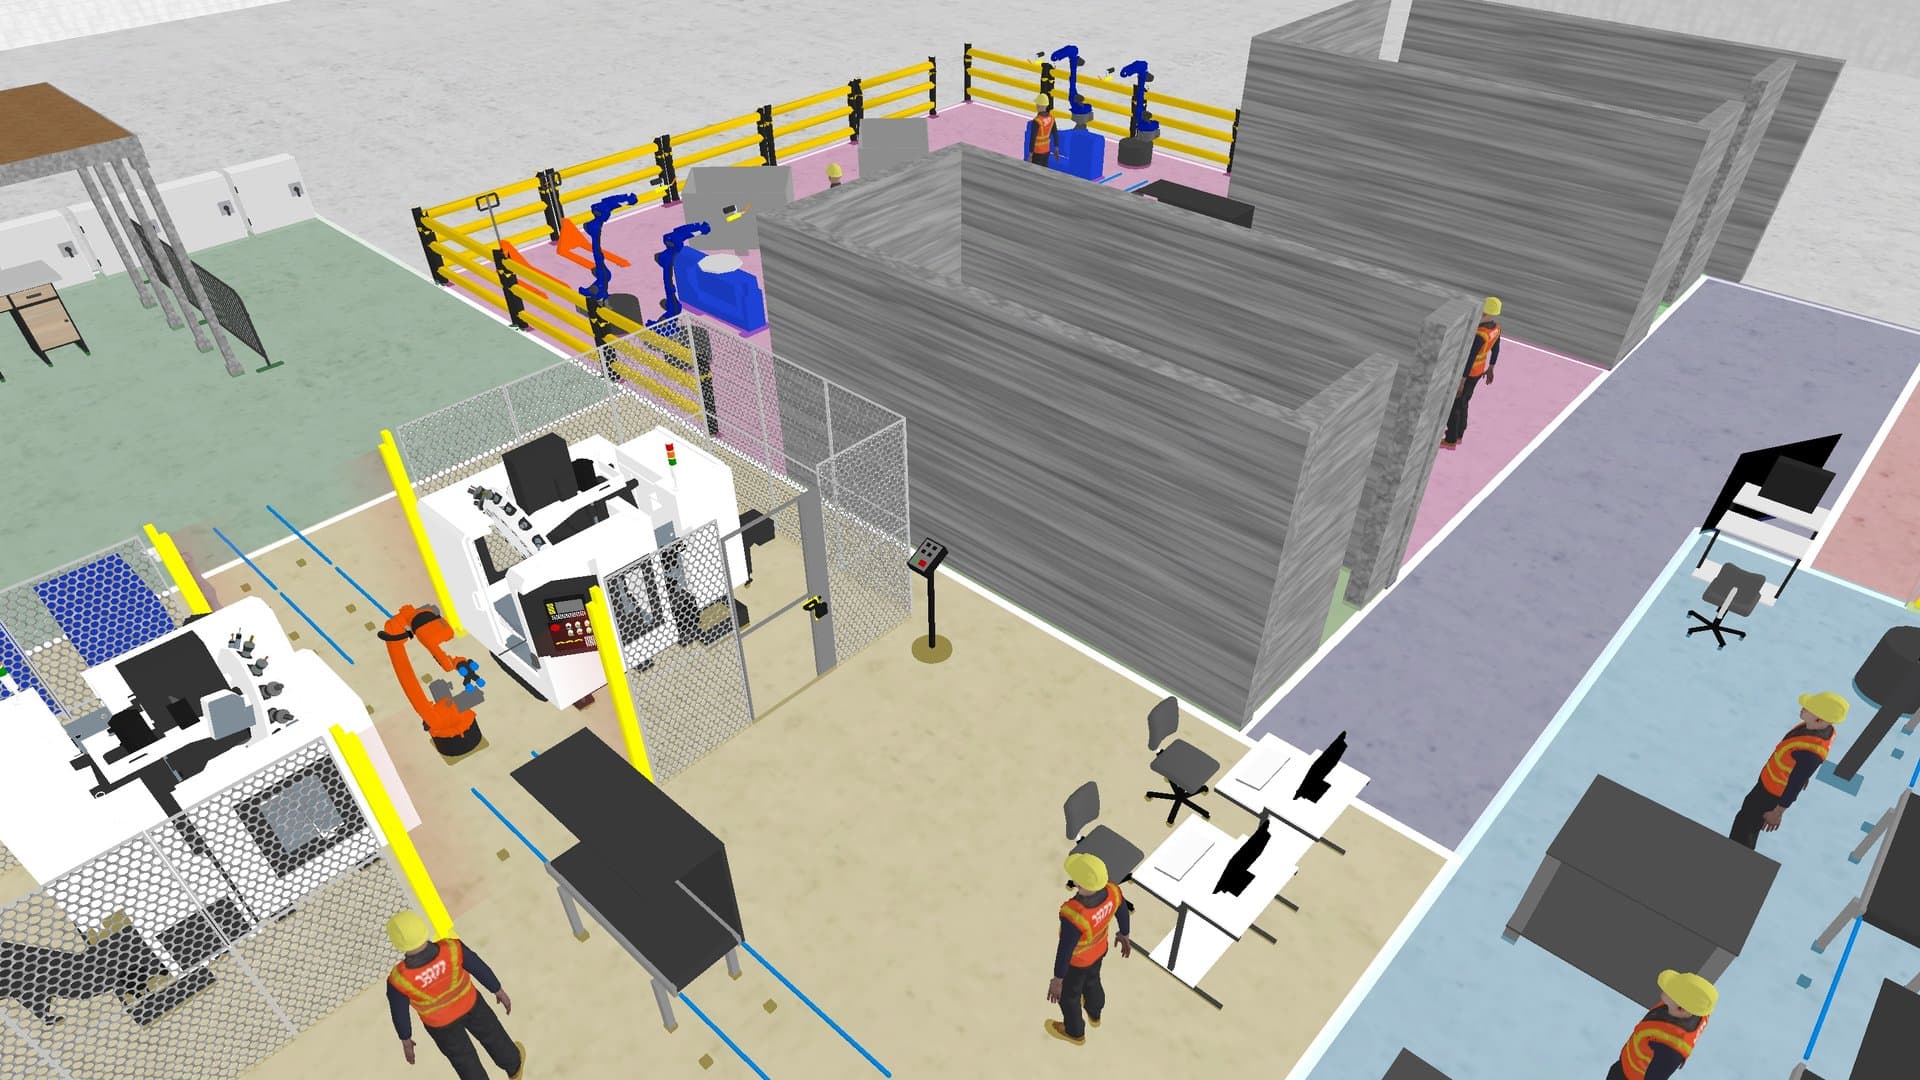
「データがない」は、たいてい「整理されたデータセットがない」という意味
シミュレーションに使うデータがないと工場が言うとき、何も存在しないという意味であることはまれです。データがCADファイル、ERPのエクスポート、計画担当者のスプレッドシート、保全の記録、そしてシフトリーダーの頭の中に散らばっているという意味です。誰もそれを一か所にまとめていないのです。
それはごく普通のことで、それでも作業は始められます。シミュレーションに必要なのは時間を決める数字です。作業にどれだけかかるか、どれだけ待つか、資材が工程間をどう移動するか。一つのエリアについてそれを集めるのは、数日の作業です。
もう一つのよくある障害は、モデルはまず設備に接続しなければならないという思い込みです。最初の意思決定には静的データで十分です。リアルタイム接続がいつ元を取り始めるかは、デジタルツインをリアルタイムデータに接続すべきときで解説しています。
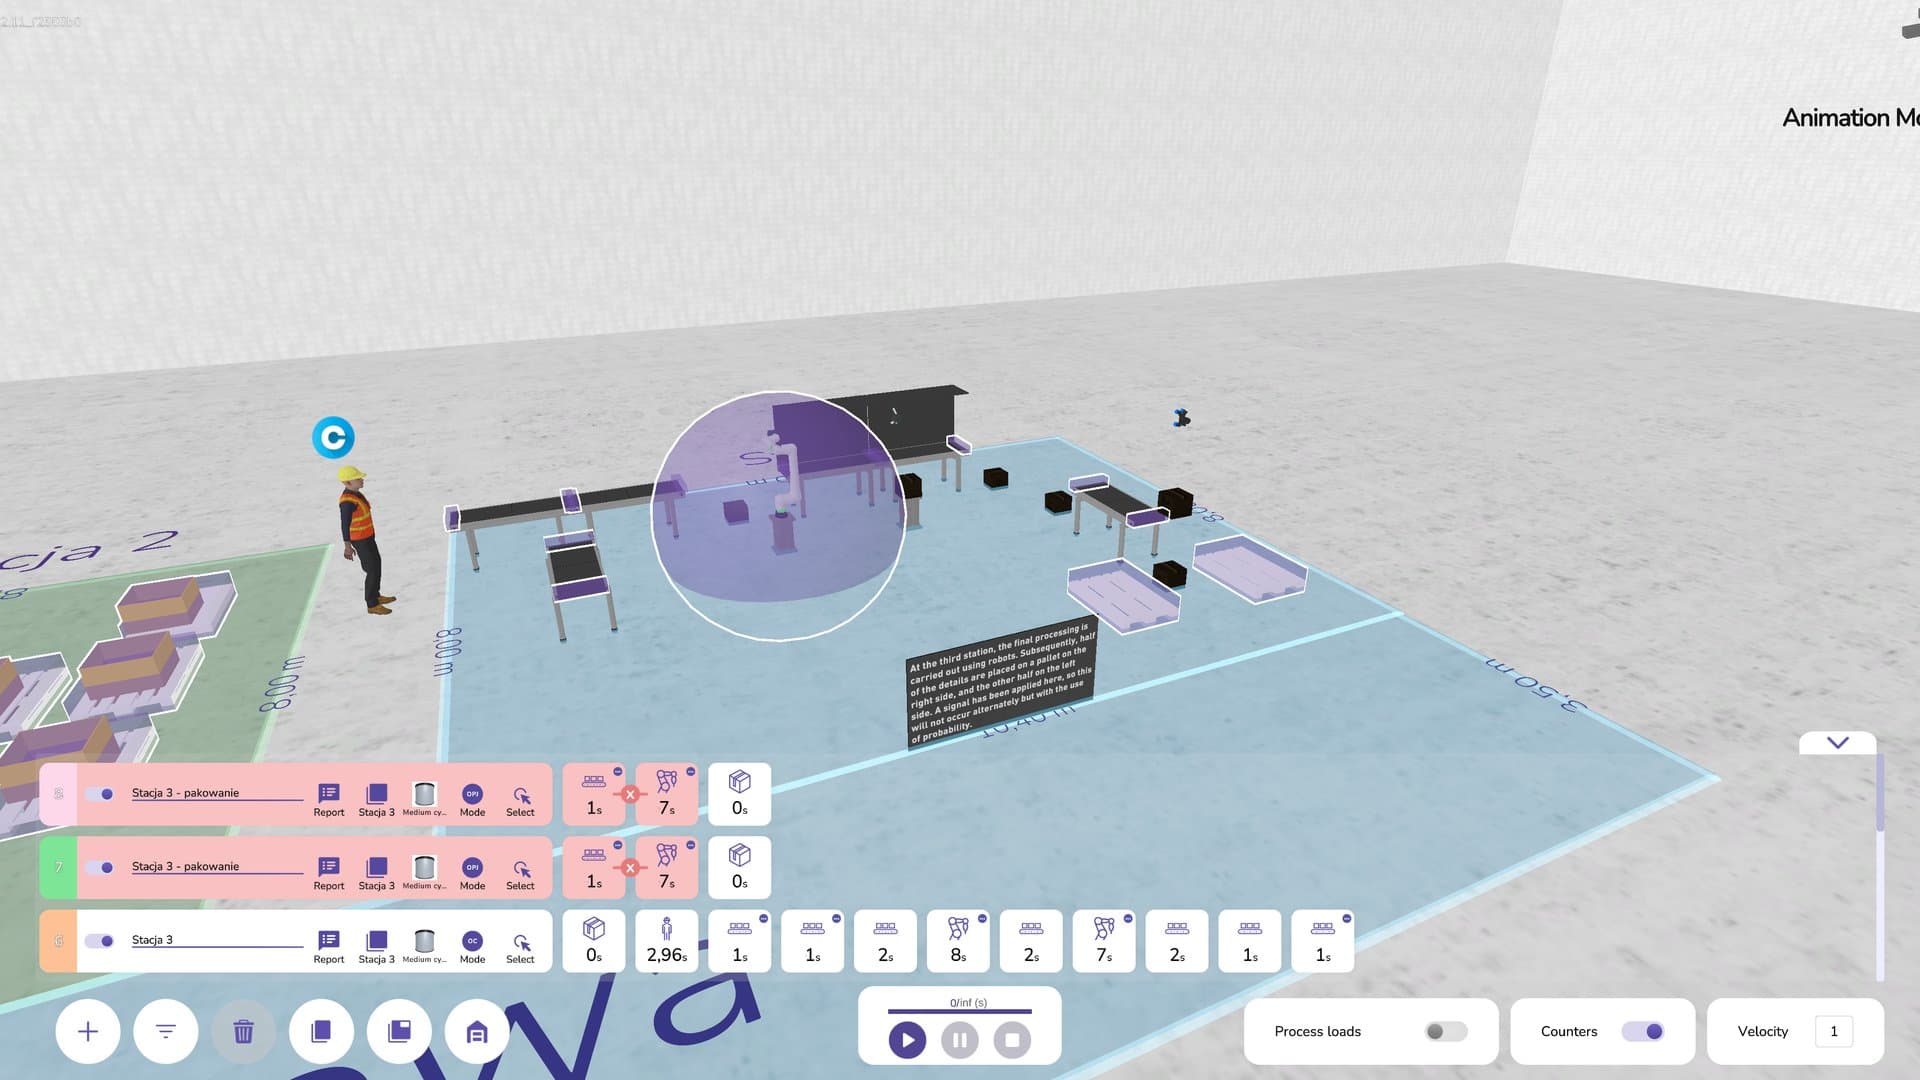
最小限のデータセット
最初のモデルには、以下のデータが必要です。各行には、それが通常どこにあるか、足りない場合の補い方も示しています。
| データ | 通常の所在 | 足りない場合 |
|---|---|---|
| エリアのレイアウト | CADファイルまたはPDFの図面 | 通路と工程の位置を計測した縮尺付きのスケッチ |
| 工程手順:どの製品がどの工程を通るか | ERP、工程表 | 製品群ごとにシフトリーダーと一緒にフローを歩いて確認する |
| 工程ごとのサイクルタイム | ERPの標準時間 | シフトと作業者をまたいで、現場でストップウォッチで計測する |
| 段取り替えの時間とルール | 計画担当者のスプレッドシート、段取りシート | 実際の段取り替えを何回分か記録する |
| 停止と故障 | 保全記録、シフト報告 | 作業者と保全担当者に典型的な頻度と時間を聞く |
| リソースとシフト | 人員計画、シフトカレンダー | シフトリーダーへのヒアリング |
| 搬送:フォークリフト、搬送車、速度、ルート | 物流チーム、車両の仕様 | 典型的な搬送を何回か計測する |
| 受注構成 | ERPの受注履歴 | 最近の標準的な1週間と、繁忙な1週間をエクスポートする |
| バッファとラック:位置と容量 | レイアウト、倉庫管理システム | 現場で数える |
すべての行を細部まで埋める必要がある問いは、ほとんどありません。ピッキングの検討では、ルート、ピッキング、受注明細を詳細に、工程のデータは大まかにで済みます。ラインのレイアウトの検討ではその逆です。
平均値ではなく幅で
手作業でデータを集めるとき、最も重要なルールは、各時間の平均値と合わせてそのばらつきを記録することです。待ち行列ができるのは、遅いサイクルが2回続いたとき、フォークリフトが悪いタイミングで塞がっているとき、段取り替えが長引いたときです。平均値はそのすべてを隠してしまいます。
最初のデータ収集のための実践的なヒントです。
- 遅めの作業者も含め、複数のシフトと作業者をまたいでサイクルを計測します。そうすれば、最も熟練した作業者の午前中で数字が決まることはありません。
- 長くかかったサイクルについては、資材の欠品、品質チェック、詰まりなど、その理由をすべて書き留めます。そうした理由のほうが、サイクルそのものより重要なことがよくあります。
- 作業と待ちを分けます。そうすれば、時間の半分を部品待ちに費やしている工程は、モデルの中で部品不足として表れます。
- 停止は保全記録とシフト報告から取ります。現場から得た数字であれば、大まかなもので構いません。
モデルはこれらの幅を確率的シミュレーションで動かすため、結果には平均的な日と並んで条件の悪い日も表れます。
データの範囲を一つの問いに絞る
範囲が「工場全体」になると、データ収集は手に負えなくなります。代わりに意思決定から始めてください。どのレイアウトか、どのピッキング方法か、搬送車は何台か、どのシフト体制か。そのうえで、その意思決定が影響するエリアに境界線を引き、意図的に範囲外とするものを書き出します。
こうすればデータセットは小さく保たれ、最初の結果も早く出ます。問いの立て方、チームの編成、スケジュールは初めてのシミュレーションプロジェクトの進め方にまとめています。
手元のデータで足りるか分からない場合は
始めるには、現在お持ちのものの一覧で十分です。ERPのエクスポートとPDFの図面だけでも構いません。検証したい意思決定と合わせてお送りいただければ、足りない部分と、それを現場で最も早く埋める方法をお伝えします。
実例:製造指図から構築した倉庫のモデル
ポーランド中部マゾフシェ地方の空調設備(HVAC)メーカーは、従業員150人超、2シフトで、高度にカスタマイズされた換気・冷却製品を製造しています。倉庫のピッキングエリアでは10人で1シフトあたり平均800件のピッキングを処理しており、ピッキングの計画が困難でした。
DBR77は倉庫セクションのデジタルツインを構築しました。入力したのは、工場にあるごく普通のデータです。
- 倉庫内の搬送ルート
- 境界条件と運用パラメータ
- 使用している搬送機器
- 現在の製造指図から構造化された形式で取り込んだ工程データ
続いて、アルゴリズムが計画上の日々の製品構成に合わせて最適化したピッキングリストを生成しました。比較した3つのシナリオは次のとおりです。
- 最適化なし、製造指図の順序どおり:約1,000秒。
- アイランド・アルゴリズム:約550秒。
- ソーティング・アルゴリズム:約200秒。
シミュレーションは、現在の製造指図をもとに数日で準備できました。更新に必要なのは改訂された製造指図を取り込むことだけで、その後アルゴリズムが数秒で新しい解を見つけます。これは資材や作業者が不足しているときに役立ちます。すべては、工場がすでに持っていた製造指図から始まりました。
モデルを信頼する前にデータを確認する
手作業で集めたデータでも、誰かが確認していれば構いません。案を比較する前に、3つの簡単な確認を行ってください。
- 過去の1週間を再現します。最近の受注構成で現状を動かします。生産量と主な待ち行列が、シフトリーダーの記憶と一致するはずです。
- ボトルネックを確認します。モデルが制約として示す工程は、現場が問題を感じている場所と一致するはずです。
- 入力を一つ動かします。サイクルタイムを一つ長くします。結果は、チームが説明できる方向に変わるはずです。
結果に影響する前提にはそれぞれ、担当者、出所、日付を付けておきます。後で数字に疑問が出たとき、それがどこから来たのかを誰かが説明できます。
設備データが役立ち始めるとき
DBR77 IoTのリアルタイムデータが役立つのは、モデルを頻繁に動かし直すようになり、手作業での更新が負担になってきたとき、あるいはサイクルタイムや停止の変化が速すぎて誰も計測が追いつかないときです。これは後の段階として計画してください。その準備をしている場合は、DBR77 IoTのナレッジベースにある設備からどんなデータを収集すべきかをご覧ください。
よくある質問
ERPのデータだけでシミュレーションを始められますか。
最初の大まかなモデルであれば、多くの場合は可能です。ERPからは工程手順、標準時間、受注履歴が得られます。ただし標準時間は実際のサイクルと異なることが多いため、現場と照らし合わせて確認してください。
手作業でデータを集めるにはどのくらい時間がかかりますか。
範囲によります。一つのエリアと一つの問いであれば、たいていは数日の作業です。上で紹介した倉庫の事例は、現在の製造指図から数日で準備できました。
PDFのレイアウトで十分ですか、それともCADが必要ですか。
始めるには、縮尺付きのPDFや計測したスケッチで十分です。CADファイルがあれば、時間を節約でき精度も上がります。
データの品質が低い場合はどうすればよいですか。
幅を使い、不確かな数字は前提として明記してください。そのうえで、どの前提が結果を変えるかを確認します。より良いデータが必要なのは、そうした前提だけです。
まとめ
意思決定を一つ選び、上の表を1行ずつ確認して、すでに手元にあるものとその担当者に印を付けてください。シフトリーダーには主な工程のサイクルを異なるシフトで計測してもらい、並行して誰かがERPから最近の標準的な1週間と繁忙な1週間をエクスポートします。それがそろったら、どの案を比較するよりも先に、過去の1週間を再現してください。
自社のデータで構築したモデルが何を示すかを見る
入力はレイアウト、工程手順、受注履歴です。デモでは、DBR77 Digital Twinがそこから構築するモデルと、複数の案をどう並べて比較するかをお見せします。
出典
- DBR77, 事例:倉庫からの資材の取り出し
- DBR77 IoT, 設備からどんなデータを収集すべきか
- DBR77 Digital Twin, 決定論的シミュレーションと確率的シミュレーションの比較
自社工場の意思決定を試してみませんか?
デモをご予約ください。DBR77 Digital Twinが生産量、待ち時間、搬送負荷で選択肢を比較する様子をお見せします。