Concevez une nouvelle usine en 3D, puis testez-la en mouvement.
Comparez les variantes de plans plus rapidement qu'avec un CAD statique et validez l'échelle, le flux et les contraintes avant de valider le CapEx.
Pourquoi c'est important
Problèmes typiques
Une vision claire de ce qui échoue dans le monde réel, pour que le modèle soit construit pour ce qui se passe réellement.
Les plans 2D statiques masquent les problèmes de flux jusqu'à ce qu'il soit trop tard.
Les décisions sont négociées selon les opinions plutôt que selon des scénarios.
Les modifications tardives entraînent des retards et des reprises coûteuses.
Résultats
Ce qui s'améliore
Une façon mesurable d'évaluer les variantes de scénarios et les décisions que vous prendrez.
Cycle de décision
raccourci grâce à l'alignement 3D
Risque
réduit via des variantes de scénarios
Clarté pour les parties prenantes
améliorée via les revues VR
Livrables
Ce que vous obtenez
Un ensemble décisionnel : modèle, scénarios et un plan de déploiement actionnable.
Livrables
- Modèle 3D de l'usine avec zones et équipements
- Narration animée du flux pour les ateliers
- Variantes de simulation pour les options de plan et de ressources
- Validation VR pour la direction et les opérateurs
Capacités recommandées
Commencez avec le minimum nécessaire au résultat, puis évoluez vers des données historiques et en direct à mesure que le cas d'usage mûrit.
Preuves
Études de cas
Scénarios réels, présentés en détail pour ce cas d'usage.
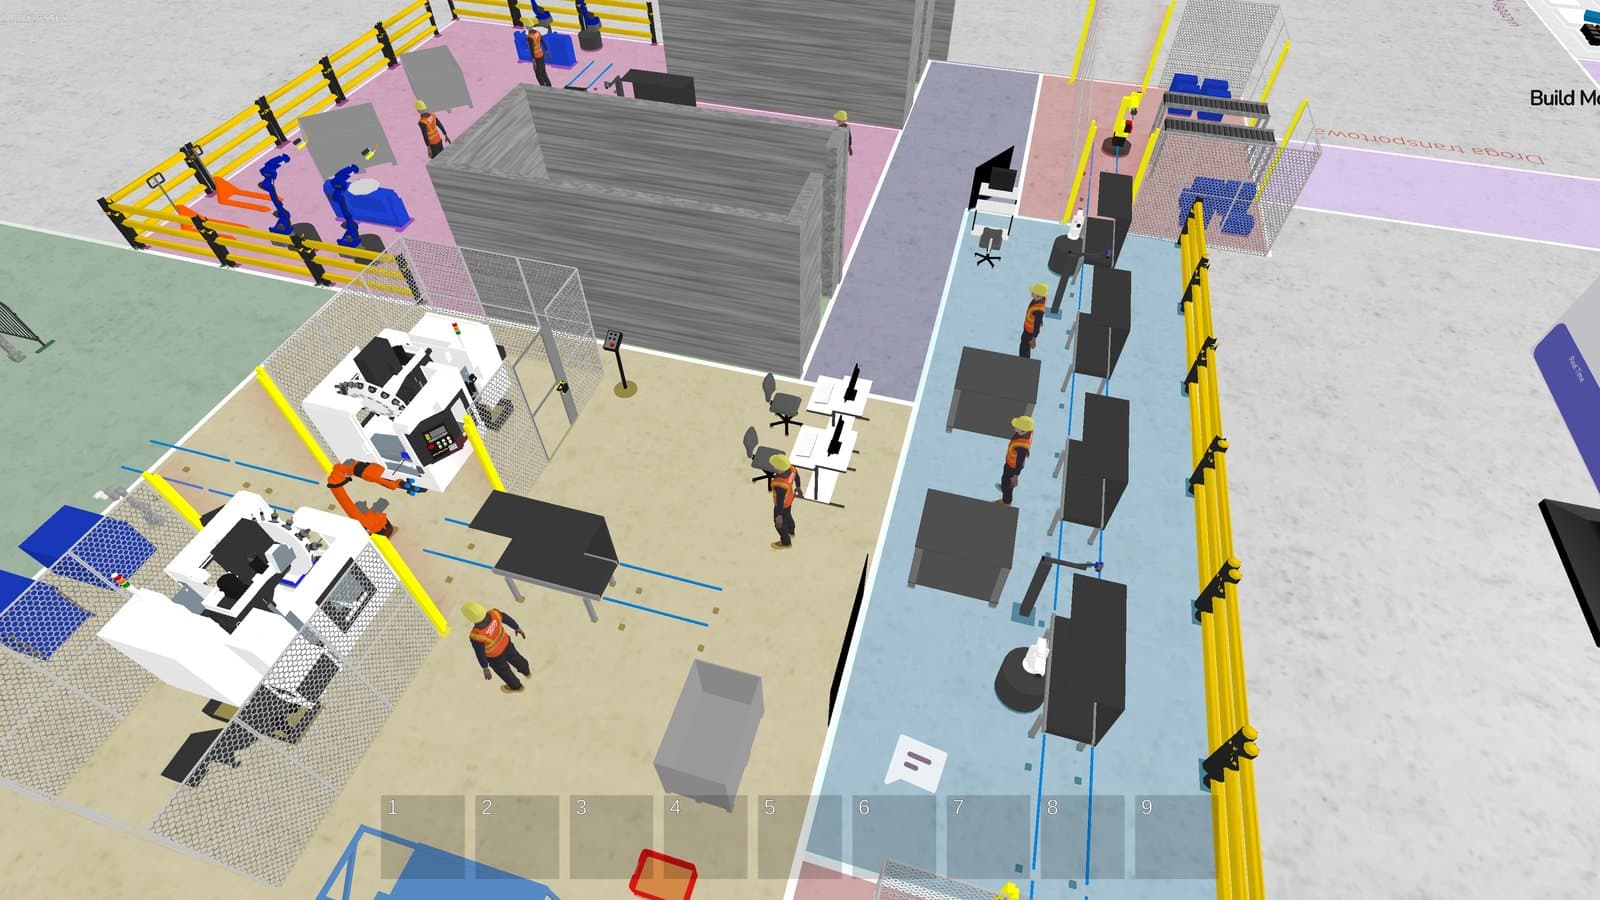
Fabricant de feux automobiles, sud de la Pologne
Conception d’une ligne de production : 6 % de production journalière en plus
Contexte
Une usine qui fabrique des feux pour voitures particulières et emploie 270 personnes en deux équipes. Elle réalise le moulage par injection, la peinture, la galvanoplastie, l’assemblage, l’étiquetage, le contrôle qualité et l’emballage. Le bâtiment fait 28 000 m² et l’entrepôt 12 000 m².
Tâche
Concevoir l’implantation d’une nouvelle ligne de production qui offre le meilleur débit et la meilleure productivité de la main-d’œuvre. L’analyse devait intégrer le temps de déplacement des matières entre les postes de travail et les magasins intermédiaires, le temps moyen de production et la production horaire de la ligne.
Travail
- Construction d’un jumeau numérique du flux de matières.
- Paramétrage des temps de travail des postes à partir des temps du projet.
- Définition de vitesses standard sur les trajets de transport, freinage et accélération des chariots compris.
- Définition des chemins d’animation pour l’ensemble du flux de matières.
- Préparation des hypothèses de trois variantes d’implantation, puis comparaison des temps de flux de matières et de la production.
Résultats
- La meilleure implantation plaçait le magasin tampon au centre, entre la production et l’assemblage.
- Son temps moyen de flux de matières n’était pas le plus court, mais sa production journalière dépassait en moyenne de 6 % celle d’une implantation linéaire sans magasin intermédiaire.
- Les autres implantations perdaient de la production, car les pièces semi-finies attendaient d’être enlevées entre deux processus.
Bénéfices
- Une analyse de la ligne en plusieurs variantes, réalisée en une semaine.
- L’analyse a porté à la fois sur le flux de matières et sur la capacité de production pour le mix de commandes prévu.
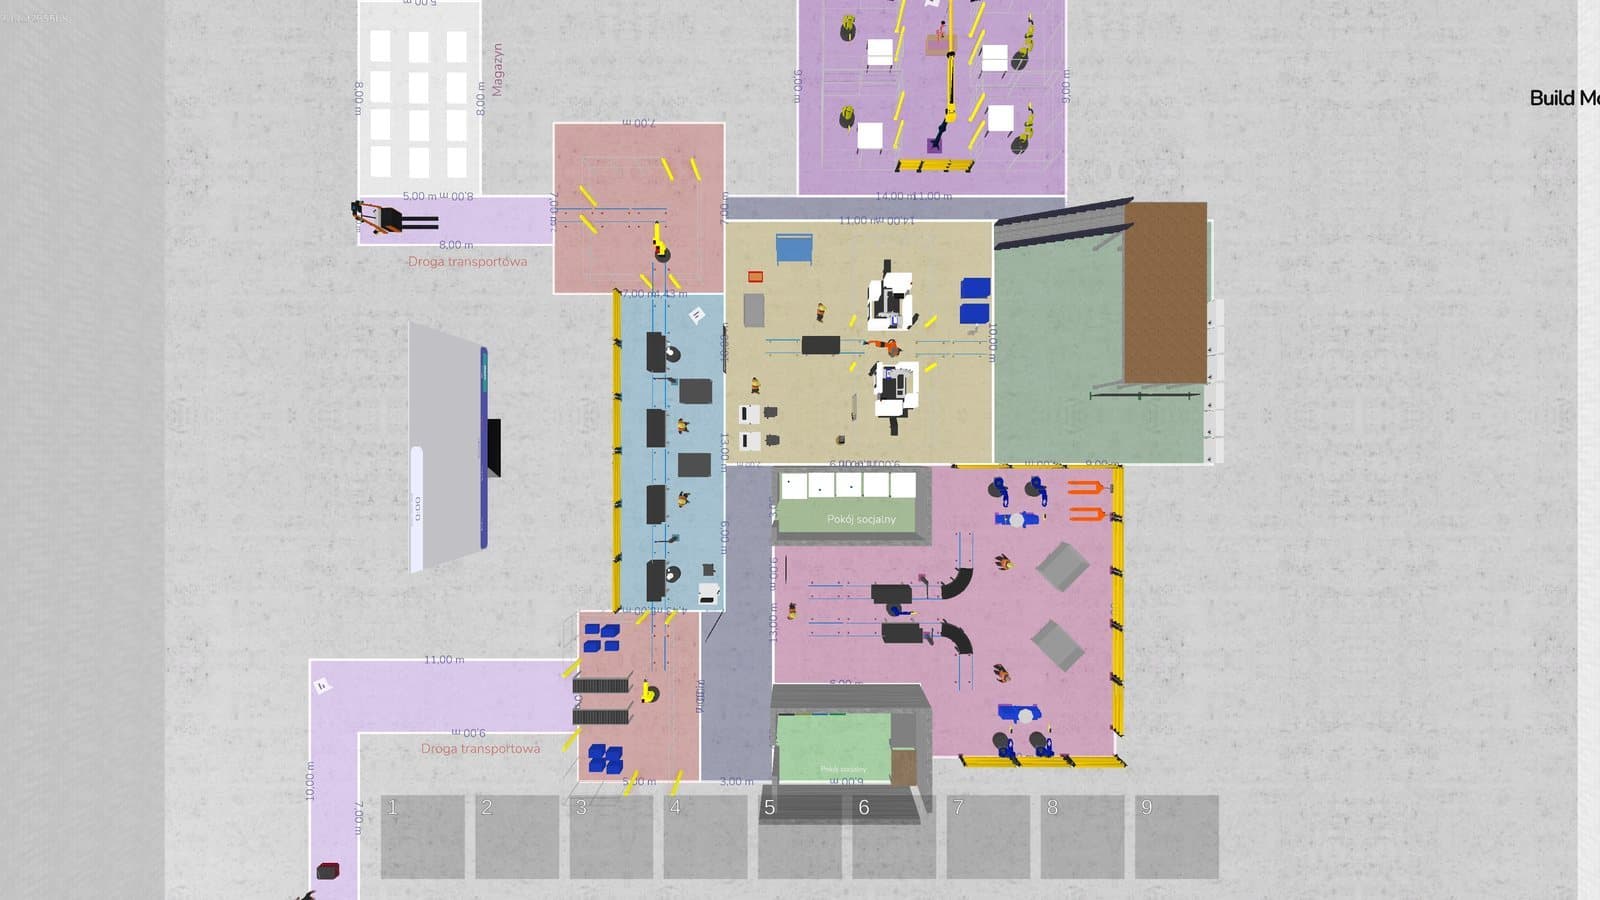
Fabricant de feux automobiles, sud de la Pologne
Extension d’usine : déplacer les machines sans arrêter la production
Contexte
La même usine de feux automobiles que dans l’étude sur la ligne de production : 270 personnes en deux équipes, un bâtiment de 28 000 m² et un entrepôt de 12 000 m². L’usine s’est agrandie d’un nouveau hall de production.
Tâche
Planifier le transfert progressif et l’installation des machines pour que la production continue sans interruption. Vérifier aussi la capacité des zones de stockage intermédiaire et la continuité des approvisionnements internes.
Travail
- Ajout de la nouvelle zone au jumeau numérique.
- Construction des flux de matières avec les temps opératoires de chaque tâche.
- Utilisation de l’animation du processus pour choisir l’ordre des transferts.
- Analyse de la production et du flux de matières pour chaque option de transfert, puis choix du prochain processus à déplacer.
- Démarrage de la nouvelle zone en Animation Mode et vérification des hypothèses.
Résultats
- Un plan qui maintient la production au niveau requis pendant l’extension.
- La question principale était de savoir où placer les zones de stockage entre les processus et quelle taille leur donner.
- La simulation a montré que l’allongement des trajets de transport était la principale cause des pertes de production.
Bénéfices
- Un ordre de transfert des machines qui permet de mener les processus en parallèle.
- L’implantation finale des machines diffère de l’hypothèse de départ.
- La direction a visionné les animations avec des casques VR et a tranché plus vite sur l’ordre des transferts.