Arrêtez les ruptures de matières avant qu'elles deviennent votre première cause d'arrêt.
Optimisez le réapprovisionnement et les trajets en utilisant les écarts par rapport au comportement historique, puis adaptez les plans lorsque les contraintes changent.
Pourquoi c'est important
Problèmes typiques
Une vision claire de ce qui échoue dans le monde réel, pour que le modèle soit construit pour ce qui se passe réellement.
Les ruptures de matières sont la principale cause de perte de production.
Les plannings statiques se brisent sous la volatilité et les ruptures.
Les trajets et les tampons sont optimisés localement, pas de bout en bout.
Résultats
Ce qui s'améliore
Une façon mesurable d'évaluer les variantes de scénarios et les décisions que vous prendrez.
Arrêts dus aux matières
en baisse
Distance de transport
optimisée par scénario
En-cours et tampons
rééquilibrés selon la réalité
Livrables
Ce que vous obtenez
Un ensemble décisionnel : modèle, scénarios et un plan de déploiement actionnable.
Livrables
- Plan de réapprovisionnement optimisé aligné sur le plan de production
- Optimisation des trajets basée sur les contraintes réelles du plan
- Simulation tenant compte des écarts (rebuts, retards, variabilité)
Capacités recommandées
Commencez avec le minimum nécessaire au résultat, puis évoluez vers des données historiques et en direct à mesure que le cas d'usage mûrit.
Preuves
Études de cas
Scénarios réels, présentés en détail pour ce cas d'usage.
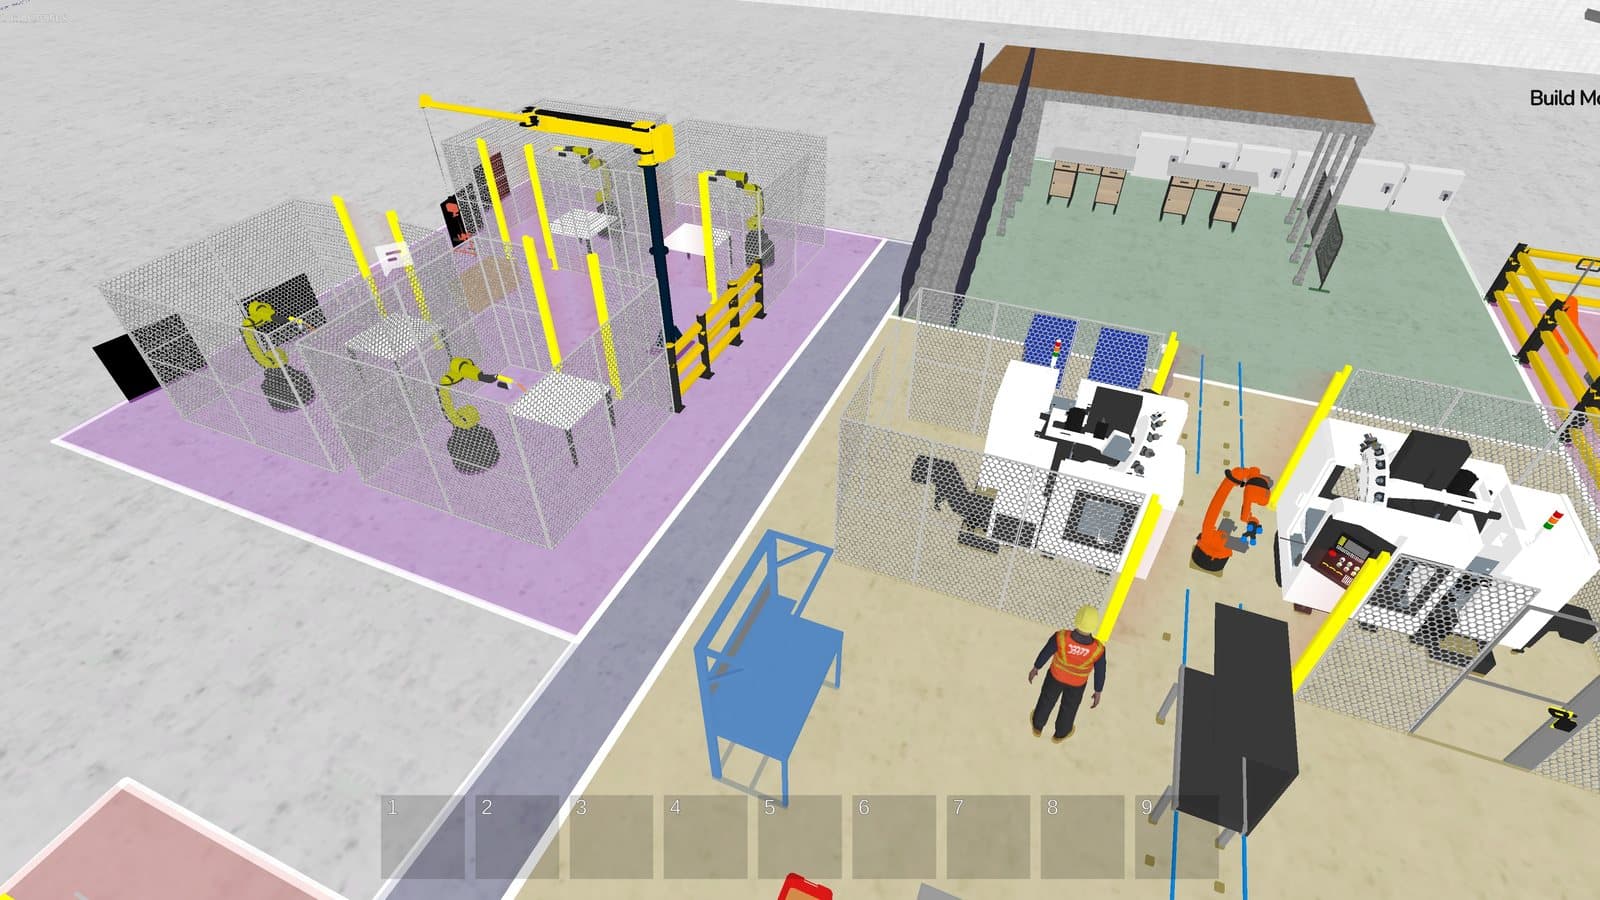
Injection plastique pour l’électroménager, centre de la Pologne
Concept d’automatisation : un chariot autonome au goulot d’étranglement
Contexte
Une usine de plus de 200 personnes en trois équipes. Elle réalise le moulage par injection, l’extrusion, le thermoformage, l’assemblage, l’emballage, le contrôle qualité et le colisage. Le site fait 20 000 m² et l’entrepôt 8 000 m².
Tâche
Étudier les possibilités d’automatiser et de robotiser plusieurs postes d’une ligne. L’analyse portait sur la faisabilité technique, le TRS (OEE) et la productivité de la future ligne automatisée, avec une analyse économique de chaque option.
Travail
- Construction d’un jumeau numérique de la partie de l’usine retenue, avec les flux de matières et les temps opératoires de chaque tâche.
- Sélection des tâches à automatiser qui comptent le plus sur le plan du processus, de l’économie et de l’ergonomie.
- Élaboration de scénarios d’automatisation alternatifs.
- À l’itération suivante, ajout d’une simulation du transport automatique entre les postes.
- Établissement de rapports d’efficacité, de productivité et de temps de travail pour chaque variante.
Résultats
- L’analyse a fait ressortir des possibilités d’automatisation de l’intralogistique, y compris de tâches peu ergonomiques, et du contrôle qualité.
- Le goulot d’étranglement était un processus manuel au poste du premier opérateur : 90 secondes de travail et 98 secondes d’attente.
- Le remplacement de l’opérateur par un chariot autonome a augmenté l’efficacité de plus de 100 % et réuni les conditions d’un retour sur investissement.
Bénéfices
- Une analyse des variantes de la zone retenue en quelques jours.
- Une décision opérationnelle et financière sur l’automatisation, prise en connaissance de cause.
- Une fois le concept de transport cible prêt, l’entreprise a choisi un fournisseur de technologie sur DBR77 Marketplace.