Reconstituez sans perturber les opérations.
Planifiez la séquence des déplacements et validez les contraintes pour exécuter les changements avec un minimum d'arrêt et une livraison stable.
Pourquoi c'est important
Problèmes typiques
Une vision claire de ce qui échoue dans le monde réel, pour que le modèle soit construit pour ce qui se passe réellement.
Les relocalisations provoquent des problèmes en cascade sur le flux et les tampons.
La vraie contrainte n'apparaît qu'après la mise en œuvre des changements.
Les équipes manquent d'un modèle partagé de ce qui change.
Résultats
Ce qui s'améliore
Une façon mesurable d'évaluer les variantes de scénarios et les décisions que vous prendrez.
Temps d'arrêt
réduit grâce à une planification par étapes
Flux
stabilisé par la validation des tampons et des trajets
Exécution
plus claire avec un séquençage visuel
Livrables
Ce que vous obtenez
Un ensemble décisionnel : modèle, scénarios et un plan de déploiement actionnable.
Livrables
- Plan de relocalisation séquencé avec contraintes
- Animation pour communiquer les étapes et les dépendances
- Simulation mettant en évidence les goulots d'étranglement et les trajets de transport
Capacités recommandées
Commencez avec le minimum nécessaire au résultat, puis évoluez vers des données historiques et en direct à mesure que le cas d'usage mûrit.
Preuves
Études de cas
Scénarios réels, présentés en détail pour ce cas d'usage.
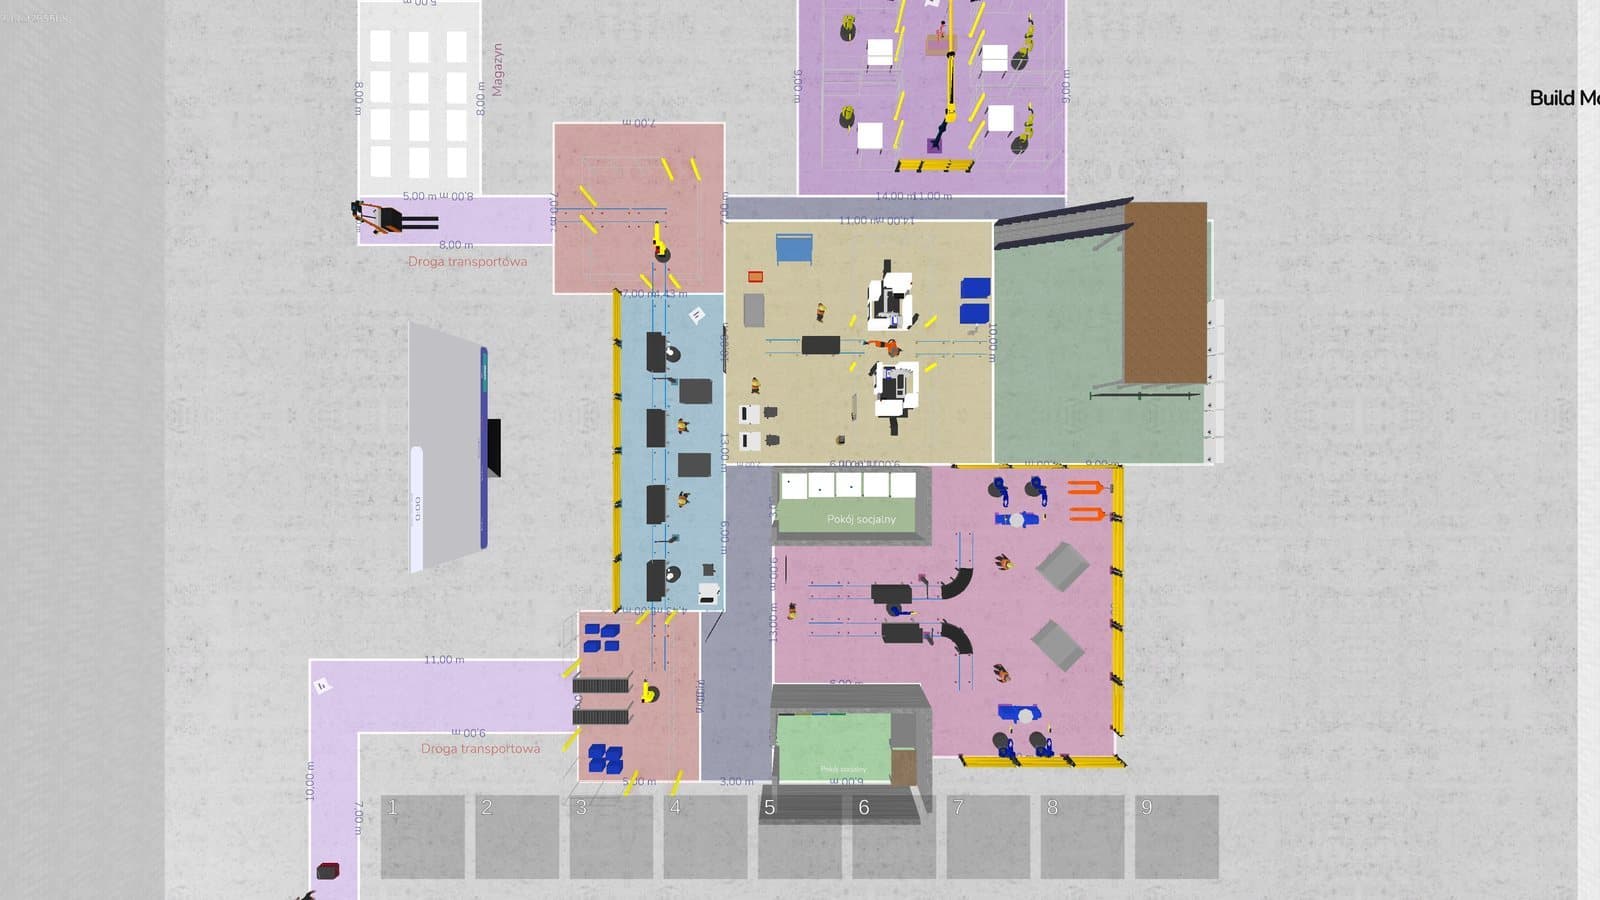
Fabricant de feux automobiles, sud de la Pologne
Extension d’usine : déplacer les machines sans arrêter la production
Contexte
La même usine de feux automobiles que dans l’étude sur la ligne de production : 270 personnes en deux équipes, un bâtiment de 28 000 m² et un entrepôt de 12 000 m². L’usine s’est agrandie d’un nouveau hall de production.
Tâche
Planifier le transfert progressif et l’installation des machines pour que la production continue sans interruption. Vérifier aussi la capacité des zones de stockage intermédiaire et la continuité des approvisionnements internes.
Travail
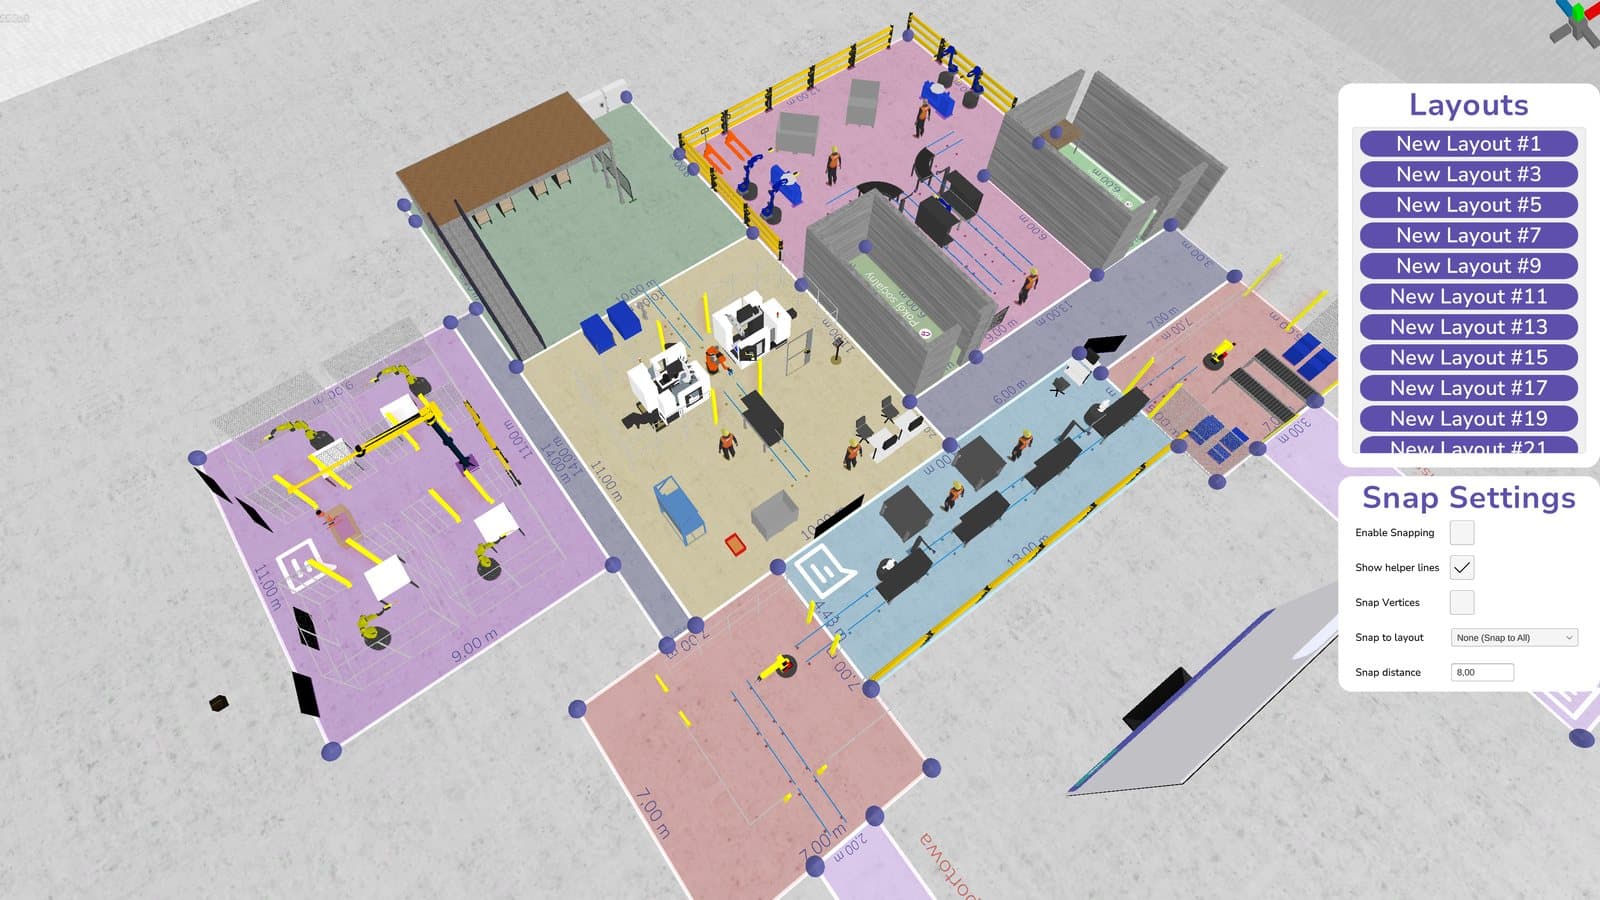
- Ajout de la nouvelle zone au jumeau numérique.
- Construction des flux de matières avec les temps opératoires de chaque tâche.
- Utilisation de l’animation du processus pour choisir l’ordre des transferts.
- Analyse de la production et du flux de matières pour chaque option de transfert, puis choix du prochain processus à déplacer.
- Démarrage de la nouvelle zone en Animation Mode et vérification des hypothèses.
Résultats
- Un plan qui maintient la production au niveau requis pendant l’extension.
- La question principale était de savoir où placer les zones de stockage entre les processus et quelle taille leur donner.
- La simulation a montré que l’allongement des trajets de transport était la principale cause des pertes de production.
Bénéfices
- Un ordre de transfert des machines qui permet de mener les processus en parallèle.
- L’implantation finale des machines diffère de l’hypothèse de départ.
- La direction a visionné les animations avec des casques VR et a tranché plus vite sur l’ordre des transferts.
Fabricant de meubles en bois
Optimisation de l’implantation : coûts de l’atelier réduits de 14 %
Contexte
Un fabricant de taille moyenne de meubles en bois de haute qualité, présent sur le marché depuis plus de 20 ans. Le bois brut est débité à la scie circulaire, usiné sur des machines CNC et assemblé à la main sur des postes de montage, avec des contrôles qualité tout au long du processus.
Tâche
Revoir l’implantation de la production et du magasin, qui n’était plus adaptée à la production. La diversité des produits ralentissait le flux de matières et d’informations. Faute de stocks tampons pour les matières et les produits finis, la production manquait de souplesse et subissait plus facilement des retards.
Travail
- Construction d’un jumeau numérique de l’implantation actuelle de la production et du magasin, puis simulation du flux de matières.
- Recours à l’IA pour repérer les zones à optimiser et proposer de nouvelles implantations.
- Choix de l’implantation adaptée aux moyens de l’entreprise, confié à des spécialistes.
- Simulation de la variante d’implantation retenue dans le jumeau numérique DBR77.
Résultats
- Le besoin en fonds de roulement a baissé de 300 000 PLN après la suppression du stock tampon.
- Les coûts de l’atelier ont baissé de 14 %.
- La main-d’œuvre directe a été réduite de 1,5 équivalent temps plein (ETP).
Bénéfices
- La modélisation de la zone de production a pris plusieurs jours. Les étapes d’optimisation assistées par l’IA ont ensuite pris quelques secondes.
- L’entreprise peut s’adapter plus vite quand les exigences du marché changent.